ماشین آلات شینلیانگ همیشه به فلسفه تجارت "مردم گرا ، مشتری اول ، مدیریت صادقانه و همکاری های برنده" پایبند است.
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنیدیک کارخانه یخچال که تصمیم میگیرد کف کابینت را به داخل خانه بیاورد، معمولاً با همین سوال شروع میکند: اگر هدف، چگالی پایدار، بدون حفره و زمان قالبگیری کمتر از پنج دقیقه باشد، تولید فوم پلیاورتان واقعاً چه نیازی دارد؟ پاسخ به ندرت در برگه اطلاعات ماشین چاپ می شود. در نسبت مخلوط، دمای دو جزء و نحوه قرار دادن شات در حفره زندگی می کند.
نسخه کوتاه: تولید فوم پلی یورتان یک فرآیند اندازه گیری دقیق است که به یک واکنش شیمیایی متصل می شود. نسبت، انرژی اختلاط و الگوی تزریق را کنترل کنید و فوم به طور قابل پیش بینی رفتار می کند. کنترل هر یک از آنها را از دست بدهید، و هیچ مقدار فشار قالب قطعه را نجات نمی دهد.
بخشهای زیر فرآیند از مخازن مواد خام تا ایستگاه قالبگیری را دنبال میکنند، توضیح میدهند که سیستمهای فشار بالا و فشار پایین کجا از هم جدا میشوند، و مشخص میکنند که کدام پیکربندی تجهیزات برای مقیاس تولید مناسب است.
دو جریان مایع در سر اختلاط به هم می رسند. A-side یک ترکیب پلی ال است: پلی ال، کاتالیزور، سورفکتانت، عامل دمنده و در بسیاری از فرمول های سفت و سخت، آب. سمت B یک ایزوسیانات است، اغلب MDI پلیمری برای فوم سفت و سخت یا یک مخلوط MDI/TDI برای گریدهای انعطاف پذیر. همه چیز در پایین دست سر اختلاط وجود دارد تا آن دو جریان را در نسبت، دما و فشار صحیح در لحظه درست تحویل دهد.
نسبت سزاوار توجه بیشتری نسبت به آن است که معمولاً در حین خرید می شود. فوم سفت و سخت معمولاً با شاخصی بین 100 تا 110 اجرا می شود، جایی که این شاخص بار واقعی ایزوسیانات را با نیاز استوکیومتری مقایسه می کند. رانش چند درصدی ساختار سلول، استحکام فشاری و رفتار قالبگیری را تغییر میدهد و اصلاح آن پس از بالا آمدن کف بسیار سخت است.
این پنجره ها توسط فرمول تنظیم می شوند، اما آنها فقط زمانی قابل تکرار هستند که دستگاه وزن، نسبت و کیفیت اختلاط یکسان را در هر چرخه تکرار کند.
در یک خط تولید خوب، تولید فوم پلی یورتان از یک توالی ثابت پیروی می کند، خواه این قطعه کابینت یخچال باشد یا یک پد صندلی ماشین.
نمودار زیر نشان می دهد که چگونه این مراحل بر روی یک نصب کف معمولی با فشار بالا قرار می گیرند.
بزرگترین تصمیم تجهیزات، اصل اختلاط است، زیرا روال تعمیر و نگهداری، استفاده از حلال و حداقل اندازه شات را که خط می تواند به طور قابل اعتماد انجام دهد شکل می دهد.
| مورد | کف سازی با فشار بالا | کف سازی کم فشار |
|---|---|---|
| روش اختلاط | اختلاط برخورد در یک محفظه کوچک | هم زدن مکانیکی در محفظه اختلاط |
| فشار کاری | تقریباً 100-200 بار | تقریباً 5-20 بار |
| نظافت اتاقک | معمولاً بین ضربات خود تمیز می شود | به طور کلی نیاز به شستشو با حلال دارد |
| تکرارپذیری شات کوچک | خیلی بالا | محدود به حجم محفظه |
| برنامه های کاربردی معمولی | کابینت سردخانه، قطعات خودرو، فوم فنی | مبلمان، پانل های سفت و سخت، کارهای کم حجم |
اکثر کارخانه ها با یک دستگاه تزریق فشار بالا شروع می کنند و بعداً اتوماسیون را اضافه می کنند. اولین تصمیم دو جزء یا سه جزئی است: یک واحد دو جزئی پلی ال و ایزوسیانات را اندازه گیری می کند، در حالی که یک واحد سه جزئی جریان سومی را اضافه می کند که معمولاً یک عامل دمنده، رنگدانه یا افزودنی است که نمی تواند از قبل با پلی ال مخلوط شود.
 دستگاه تزریق فوم فشار قوی پلی اورتان دو جزئی دستگاه تزریق فوم فشار بالا پلی یورتان معمولی از بازوی تکان دهنده برای تزریق چرخش 180 درجه استفاده می کند. طول بازوی راکر را می توان سفارشی کرد. این من... مشاهده محصول →
بازپرداخت معمولاً از تکرارپذیری ناشی می شود تا سرعت خام. ماشینی که وزن شات را درون یک نوار محکم نگه میدارد، ضایعات و بستهبندی بیش از حد را بسیار مطمئنتر از ماشینی که به سادگی سریعتر میچرخد، کاهش میدهد.
یک دستگاه واحد و یک قالب ثابت تا حدی به خوبی کار می کنند. زمانی که زمان قالب گیری کمتر از زمان لازم برای بارگیری، بستن، کف کردن، پخت و تخلیه یک قالب باشد، آن قالب دیگر نمی تواند ماشین را مشغول نگه دارد. این شکافی است که طرحبندیهای خطوط برای بسته کردن آن طراحی شدهاند و دلیل آن است تجهیزات فوم پلی اورتان محدوده به چندین معماری تقسیم می شود.
 خط تولید دستگاه تزریق فوم گردان خط تولید دستگاه تزریق فوم صفحه گردان دارای یک صفحه گردان و یک موتور احیا کننده به عنوان اجزای اصلی است و چندین ایستگاه قالب بر روی میز گردان وجود دارد ... مشاهده محصول →
زمان تاکت و میکس قسمت را انتخاب کنید. کارخانه ای که دارای بخش های مختلف است معمولاً از تغییر سریع قالب بیشتر از یک حلقه پخت طولانی تر سود می برد.
انتخاب عامل دمنده هم عملکرد عایق و هم تجهیزات ایمنی در اطراف خط را هدایت می کند. سیکلوپنتان به دلیل پتانسیل کم گرمایش جهانی به انتخاب رایج برای کابینت های یخچال و پانل های عایق صلب تبدیل شده است، اما قابل اشتعال است که تهویه، طبقه بندی الکتریکی و روش های جابجایی مواد را در محل تغییر می دهد.
یک سیستم پیش مخلوط سیکلوپنتان عامل دمنده را تحت دما و فشار کنترل شده با پلی ال ترکیب می کند، بنابراین پلی ال مخلوط به دستگاه تزریقی می رسد که قبلاً عامل دمنده را حمل می کند. در مقایسه با تزریق سیکلوپنتان مایع به طور جداگانه در سر اختلاط، پیش اختلاط ساختار سلولی یکنواخت تری می دهد و مایع قابل اشتعال غلیظ را در داخل یک حلقه بسته نگه می دارد.
 سیستم پیش مخلوط سیکلوپنتان اصل کار سیستم پیش اختلاط سیکلوپنتان اندازه گیری دقیق و مخلوط کردن مواد اولیه پلی یورتان مختلف مانند ایزوسیانات، پلی اتر پلی ال، کاتالیزور، فوم... مشاهده محصول →
برای گیاهانی که از سیستمهای فلوئوروکربن قدیمیتر تبدیل میشوند، مسیر پیشآمیخت اغلب مسیر قابل کنترلتری است، زیرا دستگاه تزریق موجود اغلب میتواند با مهر و موم بهروز شده و پارامترهای کنترل تجدیدنظر شده حفظ شود.
هنگامی که تجهیزات نصب و کالیبره شد، تعداد انگشت شماری از متغیرها بیشتر مشکلات کیفی را به همراه دارند:
بیشتر عیوب، از حفرهها و عکسهای کوتاه گرفته تا تغییرات چگالی و تاولهای سطحی، به یکی از آن پنج بازمیگردند. کار بر روی آنها به ترتیب سریعتر از تنظیم پارامترها به صورت تصادفی است عیوب رایج فوم PU و رفع آنها یک چک لیست مفید برای اولین بار ظاهر شدن یک خطا است.
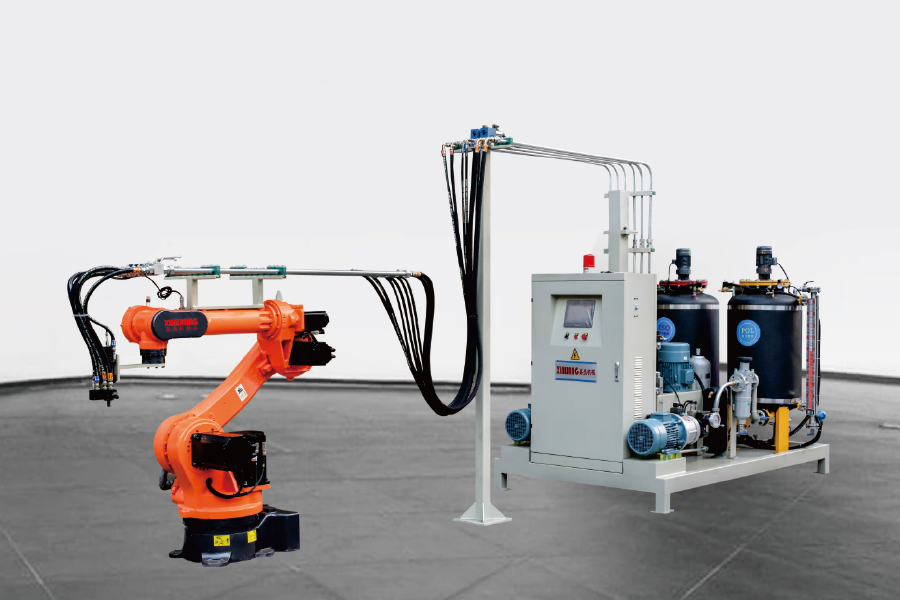
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنید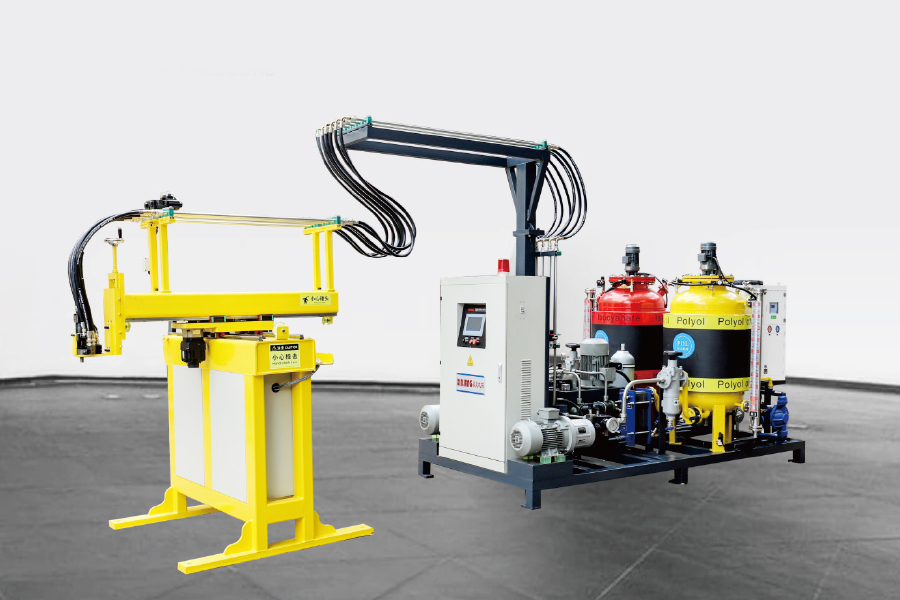
از طریق کنترل موتور سروو ، با استفاده از یک دستگیرنده سه محور ، برنامه نویسی برنامه ، ترکیب با تج...
جزئیات $ $ $ را مشاهده کنید
دستگاه تزریق فوم با فشار بالا پلی اورتان معمولی از یک بازوی سنگر برای تزریق چرخش 180 درجه استفاده...
جزئیات $ $ $ را مشاهده کنید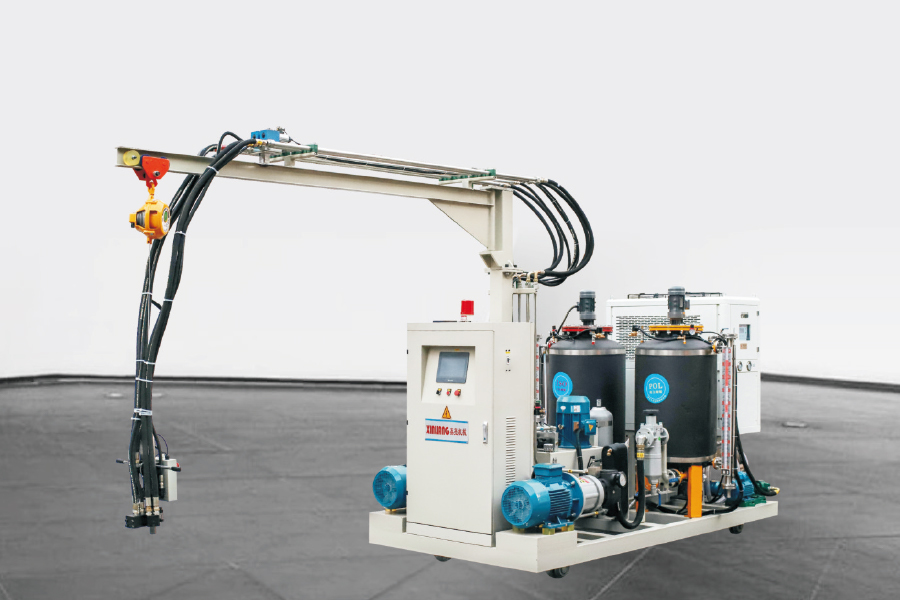
دستگاه تزریق فوم با فشار بالا پلی اورتان دو جزء با آهنگ دارای همان پیکربندی دستگاه کف سازی معمولی...
جزئیات $ $ $ را مشاهده کنید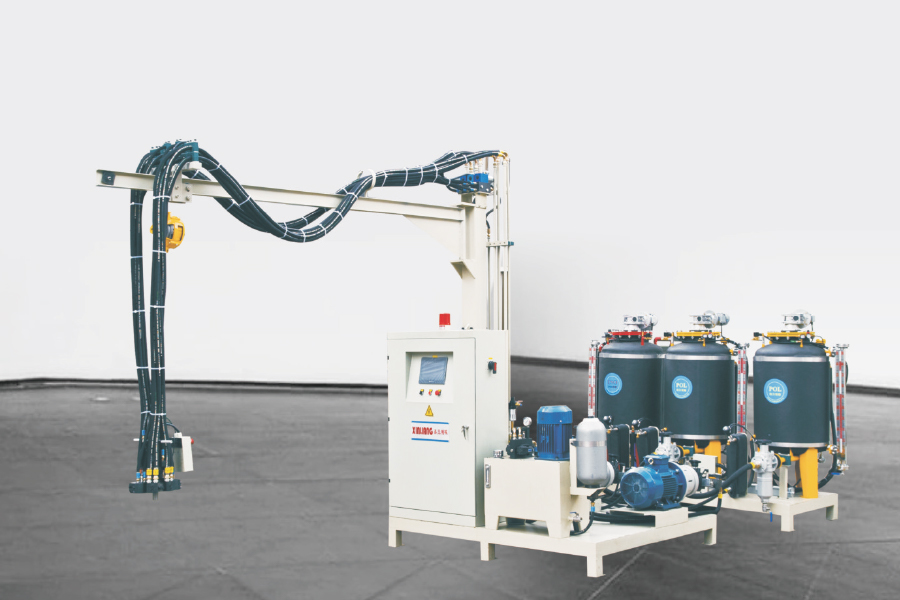
در دستگاه تزریق پلی اورتان سه جزء دارای 1 مخزن ISO و 2 مخزن پلی است. این می تواند محصولات ...
جزئیات $ $ $ را مشاهده کنید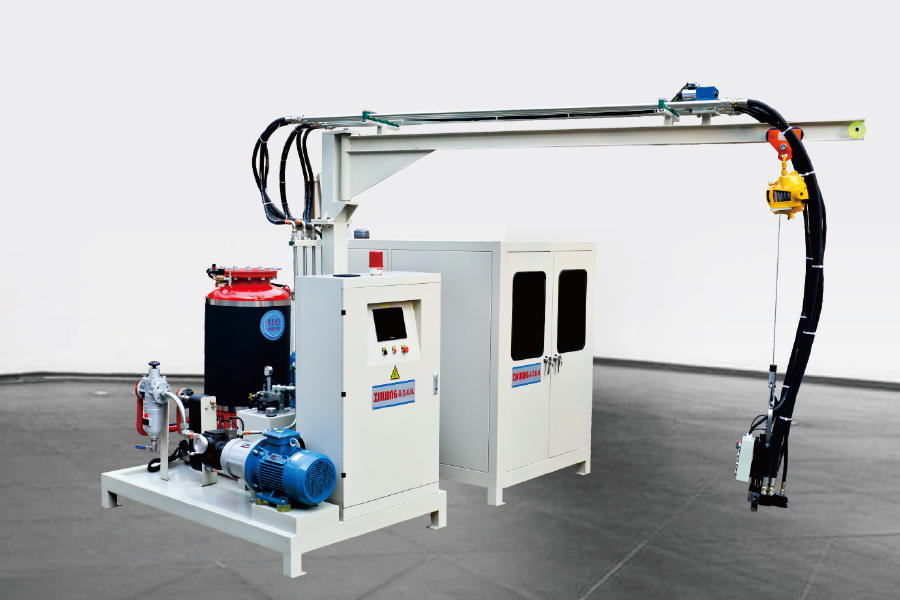
دستگاه تزریق فوم پلی اورتان پلی اورتان سیکلوپنتان به این معنی است که پلی حاوی سیکلوپنتان است. موا...
جزئیات $ $ $ را مشاهده کنید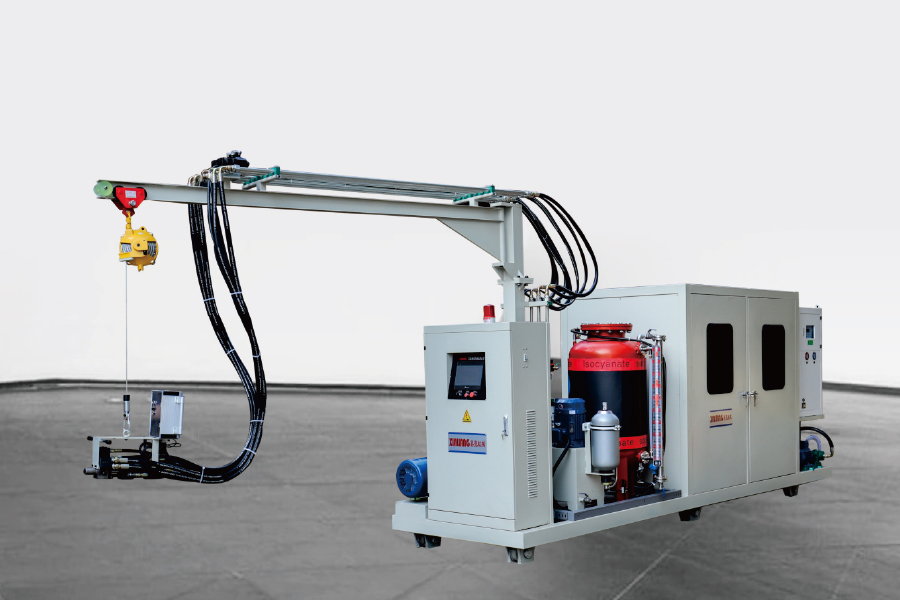
پیکربندی همان دستگاه کف فشار فشار بالا سیکلوپنتان است. تنها تفاوت این است که برای برخی از کارخانه...
جزئیات $ $ $ را مشاهده کنید
اصل کار سیستم پیش فرض سیکلوپنتان با توجه به نسبت فرمول خاص برای تشکیل یک پیش نمایش یکنواخت برا...
جزئیات $ $ $ را مشاهده کنید