ماشین آلات شینلیانگ همیشه به فلسفه تجارت "مردم گرا ، مشتری اول ، مدیریت صادقانه و همکاری های برنده" پایبند است.
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنیدیک کارخانه پنل سردخانه را تصور کنید که سفارش پنل فریزر 9 متری را در خطی که برای درب های گاراژ خریداری شده است، نقل می کند: دو ایستگاه قالب، یک واحد کف سازی کم فشار و یک درب دستی. زمان پر کردن تغییر می کند، تراکم هسته در انتهای تزریق بالا می رود و پانل پس از قالب گیری کمی خم می شود. هیچ چیز خراب نیست. این خط به سادگی برای آن پنل طراحی نشده است.
نتیجه گیری ابتدا حاصل می شود: در خط تولید ساندویچ پانل، چیدمان تصمیم می گیرد که کدام سفارش ها را بپذیرید، و واحد اندازه گیری تصمیم می گیرد که چقدر می توانید آنها را به طور تکراری نگه دارید. محدوده ضخامت، شیمی هسته و عامل دمنده اصلاحاتی در بالای آن توالی هستند، نه جایگزینی برای آن.
آنچه در ادامه میآید چهار تصمیمی است که بیشترین وزن را دارند: چیدمان پیوسته در مقابل ناپیوسته، تشکیل پانل و شیمی هسته، مشخصات دستگاه کفساز و مسیر عامل دمنده. در جایی که یک رقم ظاهر می شود، یا یک ارزش صنعت منتشر شده است یا یک محاسبه است که می توانید در یک صفحه گسترده تکرار کنید.
هر دو نوع خط یک محصول را تولید می کنند. تفاوت در نحوه معرفی فوم و مدت زمان مهار آن است. یک خط تسمه دوتایی پیوسته روی قسمت پایینی که در حال اجرا است فوم می کند، قسمت بالایی را روی آن قرار می دهد و فوم بالارونده را تحت فشار تسمه تا ضخامت نگه می دارد تا زمانی که خشک شود. یک خط چند ایستگاهی ناپیوسته یک قالب بسته را با یک شات اندازه گیری شده پر می کند و آن را برای درمان در زیر پرس نگه می دارد.
این یک تفاوت در توان عملیاتی، ترکیب محصول، نرخ ضایعات و سرمایه است. جدول زیر نسخه ای است که ارزش چسباندن به جلسه تامین کننده را دارد.
| نقطه تصمیم گیری | خط دو تسمه پیوسته | خط چند ایستگاهی ناپیوسته |
|---|---|---|
| معرفی فوم | روی قسمت پایین متحرک ریخته می شود. روکش بالایی قبل از کمربند اعمال می شود | شات اندازه گیری شده در قالب بسته تزریق می شود |
| خروجی | تنظیم سرعت تسمه، معمولاً 3 تا 15 متر در دقیقه | تنظیم بر اساس تعداد قالب و زمان پخت |
| طول پانل | برش به طول، معمولا تا 13.5 متر | با طول قالب محدود شده است |
| تغییر ضخامت | آهسته، و تغییر تغییر تولید قراضه | اسپیسر یا قالب، سریع تغییر می کند |
| ترکیب محصول | اجراهای طولانی از یک یا دو نوع پانل | سفارشات ترکیبی، درها، اتاق های سرد، اجراهای کوتاه |
| سرمایه و فضای کف | بالاترین | متوسط تا پایین تر |
| بهترین تناسب | پانل های دیوار و سقف حجمی | تولید سفارشی و ترکیبی |
ابتدا ردیف آخر را بخوانید. هنگامی که یک یا دو نوع پانل در یک ضخامت بر دفتر سفارش غالب باشد، یک خط پیوسته سرمایه خود را به دست می آورد. هنگامی که رو به رو، هسته یا ضخامت چندین بار در ماه تغییر می کند، یک خط ناپیوسته معمولاً با هزینه کل برنده می شود، حتی اگر روی کاغذ کندتر به نظر برسد.
خط را بردارید و شش مرحله وجود دارد. شکایات پانل تقریباً همیشه به یکی از آنها بازمی گردد و به ندرت به شکایتی که اپراتور ابتدا سرزنش می کند بازمی گردد.
دو روکش، یک هسته و یک پروفیل لبه ای که باید از حمل و نقل و مونتاژ سایت دوام بیاورد. نمای منفجر شده زیر لایه هایی را نشان می دهد که یک ایستگاه فوم در واقع باید پر شود.
شکل 1: نمای ایزومتریک منفجر شده از یک ساندویچ پانل با صفحه فلزی. روکش ها معمولاً از فولاد یا آلومینیوم 0.4 تا 0.6 میلی متر هستند.
فوم صلب PIR معمولاً در حدود 0.021 تا 0.023 W/mK و PUR در 0.022 تا 0.026 W/mK اعلام می شود، هر دو بسیار کمتر از XPS در 0.029 تا 0.035، EPS در 0.031 تا 0.038 و پشم معدنی 0.035 در 0. گسترش در داخل یک خانواده به اندازه شکاف بین خانواده ها مهم است: همان فرمول PUR بسته به عامل دمنده، ساختار سلولی و تراکم می تواند تقریباً 10٪ حرکت کند.
هدایت حرارتی هسته های پانل معمولی (W/mK، مقادیر معمول اعلام شده)
شکل 2: میله های پایین تر به معنای عایق بهتر در هر میلی متر است. ارزش ها اعلامیه های معمولی منتشر شده هستند. بیانیه عملکرد هر تامین کننده رقم الزام آور است.
سپس ضخامت بقیه کارها را انجام می دهد، اما نه به صورت خطی در یک ساختمان تمام شده. نمودار زیر از رسانایی خالص در لامبدا = 0.024 W/mK استفاده می کند.
مقدار U در برابر ضخامت پانل (لامبدا = 0.024 W/mK، فقط رسانایی)
شکل 3: برش از 40 میلی متر به 100 میلی متر، اتلاف حرارت را حدود 60 درصد محاسبه می کند. از 100 میلیمتر به 200 میلیمتر آن را تا 50 درصد کاهش میدهد. پانل های واقعی بدتر از این عمل می کنند زیرا مقادیر اعلام شده EN 14509 شامل اصلاحات پیری و پل حرارتی است و اتصالات و اتصالات باعث تلفات در محل می شوند.
سرهای فشار بالا با برخورد، با فشار تزریق معمولاً بین 100 تا 200 بار، در مقابل تقریباً 5 تا 30 بار برای هم زدن فشار کم، مخلوط می شوند. تفاوت عملی در یک خط پانل، ساختار سلولی و تکرارپذیری شات است: یک سر با فشار بالا یک حفره طولانی و نازک را با تغییرات چگالی کمتر از انتهای به انتها پر می کند.
تامین کنندگان معمولاً دقت نسبت را در حدود 1٪ و تکرارپذیری عکس را در منطقه 1 تا 1.5٪ ذکر می کنند. ضریب تغییر بیش از 20 عکس متوالی را در فرمول خود بخواهید، نه شکل تیتر در برگه داده. کنترل دمای اجزا به همان اندازه اهمیت دارد، زیرا اکثر فرمولبندیهای پانل زمانی بهترین عملکرد را دارند که هر دو جزء در حدود 20 تا 25 درجه سانتیگراد در حدود 2 درجه سانتیگراد نگهداری شوند.
 دستگاه تزریق فوم فشار قوی پلی اورتان دو جزئی دستگاه تزریق فوم فشار بالا پلی یورتان معمولی از بازوی تکان دهنده برای تزریق چرخش 180 درجه استفاده می کند. طول بازوی راکر را می توان سفارشی کرد. این من... مشاهده محصول →
بسته بندی بیش از حد هزینه بی سر و صدا در این نوع خط است. پر کردن 5 تا 10 درصد بالاتر از حداقل چگالی تئوری در ماشینهای تنظیم نشده رایج است و سریعترین هزینه برای حمله است زیرا در هر پانل نشان داده میشود. ماشینهای سه جزئی جریان سومی را برای افزودنیهایی مانند بازدارندههای شعله، رنگدانهها یا عوامل هستهزا اضافه میکنند، بدون اینکه آنها را از قبل با پلیال ترکیب کنید، که اگر فرمولاسیون PIR شما اغلب تغییر میکند، ارزش بررسی دارد.
اول ریاضی چرخه: توان عملیاتی برابر است با تعداد ایستگاه های قالب تقسیم بر زمان چرخه. افزودن ایستگاهها تقریباً همیشه ارزانتر، ایمنتر و سریعتر از کوتاه کردن زمان پخت از طریق شیمی است.
 خط تولید دستگاه تزریق فوم حلقوی خط تولید بیضی دارای طرح ساختار حلقه افقی است که می تواند نیازهای قالب های کف کننده مختلف در اندازه های مختلف را برآورده کند و چندین محصول را می توان مخلوط کرد. مشاهده محصول →
هر طرحی که انتخاب کنید، قالب بخشی از سیستم کیفیت است. یکنواختی دمای قالب در یک حفره 9 متری، سفتی درب و نظم عامل رهاسازی، بیش از آنچه که اکثر خریداران در مرحله قیمتگذاری انتظار دارند، بر روی خم شدن و پوشش سطح تأثیر میگذارند.
سیکلوپنتان دارای پتانسیل تخریب لایه ازن صفر و پتانسیل گرمایش جهانی بسیار کمتر از HFCهایی است که جایگزین می شود. ارقام 100 ساله منتشر شده HFC-141b را تقریباً 700 و HFC-245fa را در حدود 1000 نشان می دهد، در حالی که هیدروکربن ها در ده ها پایین قرار دارند. بر اساس مقررات بازنگری شده اتحادیه اروپا برای گازهای اف اف (EU) 2024/573، مسیر HFC بیشتر تحت فشار قرار می گیرد، به همین دلیل است که سیستم های هیدروکربنی همچنان سهم خود را در فوم پانل به دست می آورند.
پنتان قابل اشتعال است و گیاه را تغییر می دهد، نه فقط ماشین را. انتظار برق ضد انفجار در ناحیه کف، تهویه مکانیکی، تشخیص گاز، اتصال به زمین و اتصال، و عدم وجود منابع اشتعال در نزدیکی سر مخلوط را داشته باشید. یک سیستم پیش اختلاط غلظت پنتان و دما را قبل از دوز ثابت نگه میدارد، این چیزی است که باعث میشود عکس از اولین پانل تغییر تا آخرین پانل تکرار شود.
 سیستم پیش مخلوط سیکلوپنتان اصل کار سیستم پیش اختلاط سیکلوپنتان اندازه گیری دقیق و مخلوط کردن مواد اولیه پلی یورتان مختلف مانند ایزوسیانات، پلی اتر پلی ال، کاتالیزور، فوم... مشاهده محصول →
عملکرد آتش مکالمه ای جدا از عملکرد حرارتی است. پانل ها به EN 13501-1 طبقه بندی می شوند. بسیاری از سیستمهای PIR برای B-s1,d0 آزمایش میشوند، سیستمهای PUR معمولاً در B-s2,d0 یا B-s3,d0 فرود میآیند و هستههای پشم معدنی به A2-s1,d0 میرسند. طبقه بندی به سیستم و ضخامت خاص بستگی دارد، بنابراین همیشه اعلامیه عملکرد را برای ساخت دقیقی که می فروشید بخوانید، و هرگز فرض نکنید که یک هسته شیمیایی به تنهایی یک کلاس را تضمین می کند.
شش نقص بیشتر شکایات پانل را تشکیل می دهند، و هر یک لیست کوتاهی از اولین بررسی ها دارد.
برای تست پذیرش کارخانه، موارد زیر را به صورت کتبی بخواهید:
مجموعه تجهیزاتی است که دو روکش فلزی و یک هسته فوم را به یک پانل عایق تبدیل می کند: تغذیه رو به رو، آب بندی لبه، دستگاه فوم یا تزریق، بخش پخت مانند تسمه دوبل یا پرس، سپس برش، پیرایش و انباشته.
در خطوط ناپیوسته، توان عملیاتی برابر است با ایستگاه های قالب تقسیم بر زمان چرخه، بنابراین یک خط 20 ایستگاهی با چرخه 10 دقیقه ای تقریباً 120 پانل در ساعت را با سرعت نظری خود تولید می کند. خروجی واقعی پس از تغییر و ضایعات کمتر است. همیشه از اندازه پانل خود محاسبه کنید.
PUR معمولاً ارزانتر است و الزامات استاندارد اتاق سرد و دیوار را برآورده میکند. PIR زمانی انتخاب میشود که عملکرد آتش یا دمای سرویس بالاتر اهمیت داشته باشد، و معمولاً با کلاس EN 13501-1 بهتر از PUR آزمایش میشود، اما با هزینه فرمولاسیون بالاتر.
بله، و بسیاری از خطوط جدید انجام می دهند. این به یک منطقه کف ضد انفجار، تهویه، تشخیص گاز و یک سیستم پیش مخلوط یا دوز نیاز دارد، بنابراین هزینه مقاوم سازی واقعی است. سود آن ثبات نظارتی و GWP بسیار کمتر از HFC-141b یا HFC-245fa است.
بیشتر هسته های صفحه فلزی PUR و PIR در محدوده 38 تا 45 کیلوگرم بر متر مکعب هستند. در زیر آن، خواص مکانیکی و پایداری ابعادی از بین می روند. بسیار بالاتر از آن، شما برای موادی که ارزش عایق کمی اضافه می کند، پرداخت می کنید.
اتاق های سرد به خوبی با خطوط ناپیوسته مطابقت دارند زیرا طول و ضخامت مورد نیاز بسیار متفاوت است و حجم سفارش متوسط است. خطوط دو تسمه پیوسته زمانی معنا پیدا می کند که یک یا دو نوع پانل بر دفتر سفارش غالب باشد و حجم ها سرمایه را توجیه کنند.
قبل از اینکه هر چیزی را امضا کنید، دو سند بخواهید: یک رکورد تکرارپذیری وزن شات از ماشینی که در حال حاضر کار می کند، و یک تست پذیرش کارخانه در فرمول خود با ضخامت مورد نظر شما. این دو رکورد بیش از هر بروشوری در مورد خط تولید ساندویچ پانل به شما می گویند.
اگر هنوز در حال ترسیم توالی فرآیند هستید، ما راهنمای خرید تجهیزات تولید فوم PU سفارش تجهیزات و سوالاتی که در هر مرحله باید بپرسید را بررسی می کند. ماشین آلات Ningbo Xinliang واحد اندازه گیری، طرح خط و سیستم عامل دمنده را به عنوان یک بسته، به اندازه محدوده پانل و هدف خروجی شما تامین می کند.
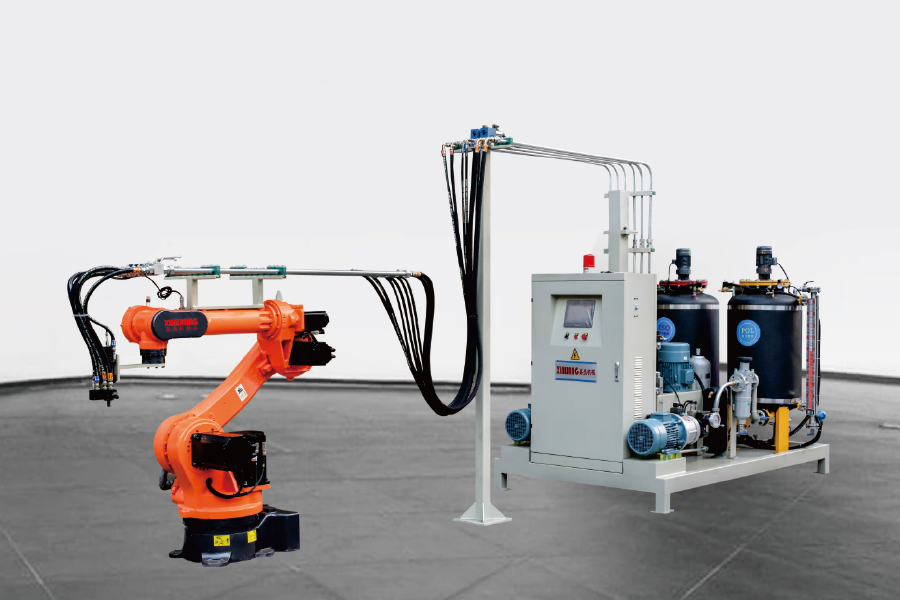
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنید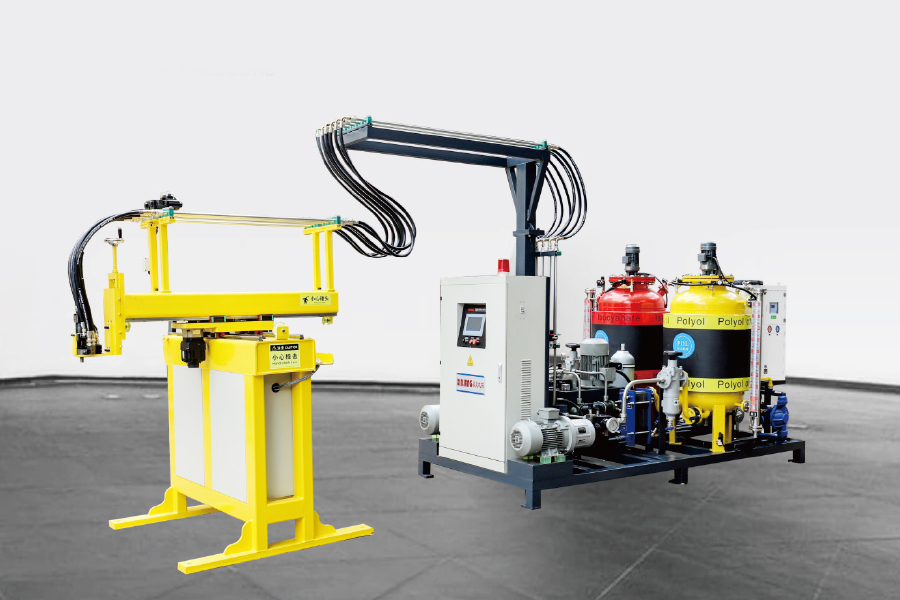
از طریق کنترل موتور سروو ، با استفاده از یک دستگیرنده سه محور ، برنامه نویسی برنامه ، ترکیب با تج...
جزئیات $ $ $ را مشاهده کنید
دستگاه تزریق فوم با فشار بالا پلی اورتان معمولی از یک بازوی سنگر برای تزریق چرخش 180 درجه استفاده...
جزئیات $ $ $ را مشاهده کنید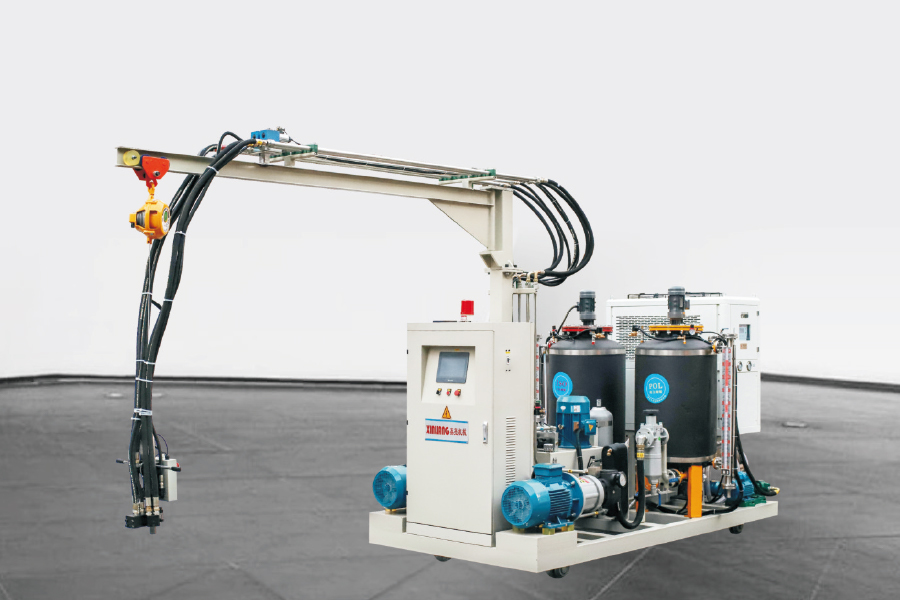
دستگاه تزریق فوم با فشار بالا پلی اورتان دو جزء با آهنگ دارای همان پیکربندی دستگاه کف سازی معمولی...
جزئیات $ $ $ را مشاهده کنید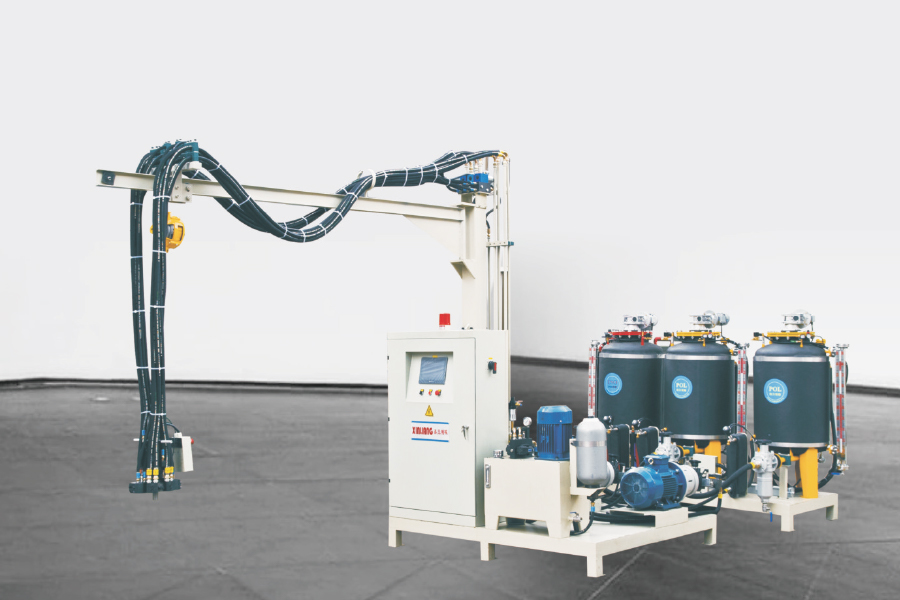
در دستگاه تزریق پلی اورتان سه جزء دارای 1 مخزن ISO و 2 مخزن پلی است. این می تواند محصولات ...
جزئیات $ $ $ را مشاهده کنید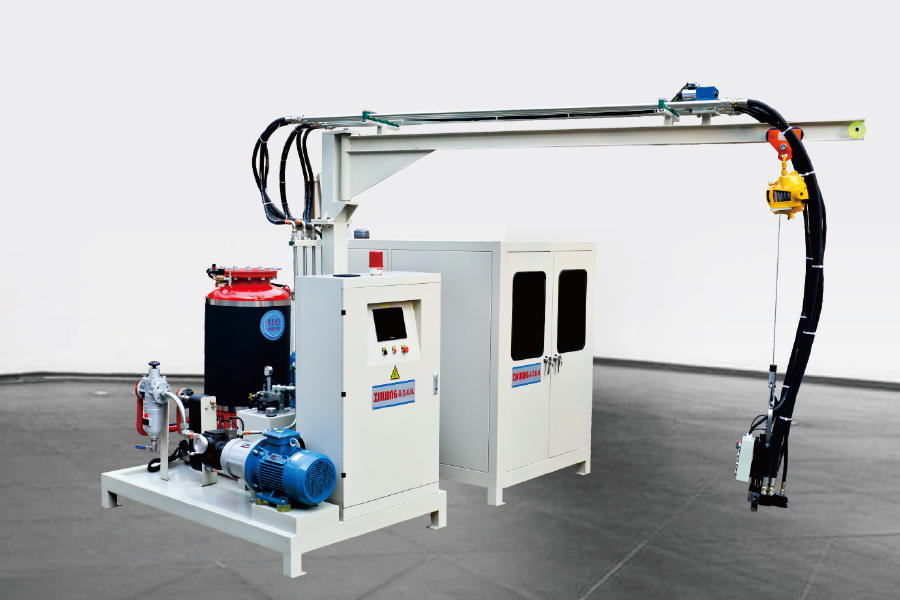
دستگاه تزریق فوم پلی اورتان پلی اورتان سیکلوپنتان به این معنی است که پلی حاوی سیکلوپنتان است. موا...
جزئیات $ $ $ را مشاهده کنید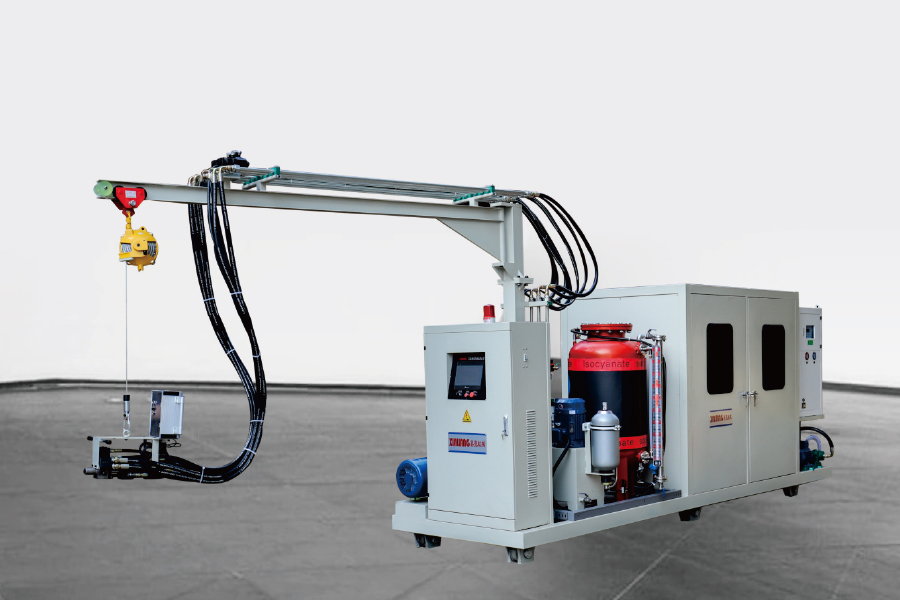
پیکربندی همان دستگاه کف فشار فشار بالا سیکلوپنتان است. تنها تفاوت این است که برای برخی از کارخانه...
جزئیات $ $ $ را مشاهده کنید
اصل کار سیستم پیش فرض سیکلوپنتان با توجه به نسبت فرمول خاص برای تشکیل یک پیش نمایش یکنواخت برا...
جزئیات $ $ $ را مشاهده کنید