ماشین آلات شینلیانگ همیشه به فلسفه تجارت "مردم گرا ، مشتری اول ، مدیریت صادقانه و همکاری های برنده" پایبند است.
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنیدروی یک خط ساندویچ پانل راه بروید و پرس یا تسمه دوتایی همه توجه را به خود جلب می کند. پول معمولاً در جای دیگری پس انداز می شود یا گم می شود: در سر اختلاط. دو خط مجهز به سختافزار شکلدهی یکسان میتوانند با نرخهای ضایعات بسیار متفاوت کار کنند، فقط به این دلیل که یکی نسبت پلیال به ایزوسیانات خود را ثابت نگه میدارد و یک شات یکنواخت قرار میدهد، در حالی که دیگری بین شیفتها جابجا میشود.
این نتیجه در ابتدا است، و برای هر دو مسیر تولید صادق است - خط دو تسمه ممتد که فوم را روی یک صفحه متحرک میریزد، و خط مبتنی بر قالب که در آن یک سر نصبشده در مسیر یا ربات یک شات اندازهگیری شده را به داخل حفره تزریق میکند. مابقی این راهنما به تفکیک آنچه که یک دستگاه پانل ساندویچ پلی اورتان واقعاً شامل می شود، محل نگهداری تجهیزات فوم و اینکه کدام مشخصات ارزش نوشتن در یک سفارش خرید را دارند، می پردازد.
این عبارت به صورت آزاد به کار می رود. منظور برخی از تامین کنندگان خط کامل است. منظور خریداران اغلب فقط تجهیزات کف کننده است. یک سیستم کاری به طور معمول دارای پنج بلوک است:
خطوط پیوسته و ناپیوسته این هسته را به اشتراک می گذارند اما آن را متفاوت بارگذاری می کنند. در یک خط پیوسته، سر اغلب ثابت است و کمربند در زیر آن حرکت می کند. خروجی بر حسب کیلوگرم در دقیقه اندازهگیری میشود و پایداری نسبت در طول ساعتها دویدن بیش از دقت یک شلیک است. در یک خط قالب، سر حرکت می کند و متریک گرم در هر شات است: یک پانل 1200 × 2400 میلی متر با هسته 50 میلی متری با سرعت 40 کیلوگرم بر متر مکعب تقریباً به شش کیلوگرم فوم نیاز دارد که قبل از پایان زمان کرم به طور یکنواخت قرار داده شود.
ماشینهای پرفشار به دو جریان با شدت 100 تا 200 بار در داخل یک محفظه اختلاط کوچک برخورد میکنند، و انرژی حاصل از آن برخورد، اختلاط را انجام میدهد. ماشینهای کم فشار اجزاء را به طور مکانیکی با شدت 5 تا 20 بار به هم میزنند و معمولاً برای ایجاد ساختار سلولی به هوای هستهدار متکی هستند.
طبق استانداردهای پانل مانند EN 14509 و داده های منتشر شده تجهیزات، هسته های پنل PU سفت و سخت معمولاً بین 30 تا 50 کیلوگرم بر متر مکعب تعیین می شوند. رسیدن به انتهای پایینی آن نوار بدون حفره بستگی به این دارد که ساختار سلولی چقدر خوب و یکنواخت است، زیرا سلول های درشت تحت فشار لمیناتور فرو می ریزند و تغییر چگالی در عرض پانل ایجاد می کنند.
همین منطق در مورد چسبندگی نیز صدق میکند: فوم مخلوط شده با برخورد به طور مداوم پوستهای روبرو را خیس میکند، که خطر لایهبرداری را در حین اره کردن یا جابجایی کاهش میدهد.
 دستگاه تزریق فوم فشار قوی پلی اورتان دو جزئی با بازوی راکر یک دستگاه تزریق فوم PU دو جزئی با فشار بالا با تزریق 180 درجه بازوی راکر، کنترل PLC و مدلهای HB-20 تا HB-400 برای تولید پانلهای مبتنی بر قالب. مشاهده محصول →
برای تولید پانل مبتنی بر قالب، یک دستگاه تزریق فوم دو جزئی با فشار بالا با یک مسیر، یک دروازه XY یا یک سر نصب شده روی ربات نقطه شروع معمول است. ابتدا حداکثر وزن شات، پنجره نسبت و سرعت عبور را ثابت کنید. هر چیز دیگری در خط را می توان با آن سه عدد تطبیق داد.
زمانی که خانواده پانل ثابت شد، سایز کردن یک تمرین کوتاه است. بزرگترین حجم پانل را در چگالی هدف ضرب کنید تا حداکثر وزن شلیک به دست آید، سپس پانل ها را در ساعت در آن شات ضرب کنید تا خروجی پیوسته بر حسب کیلوگرم در دقیقه به دست آید. خریداران تمایل دارند دو عدد را فراموش کنند: پنجره نسبتی که پمپ ها باید در تمام محدوده خروجی نگه دارند و دقت موقعیت هد که چیدمان قالب نیاز دارد.
| نقطه تصمیم گیری | خط دو تسمه پیوسته | قالب ناپیوسته یا خط چرخ و فلک |
|---|---|---|
| اندازه دسته معمولی | اجراهای طولانی، خانواده یک پنل، حجم بالا | دسته های کوچک تا متوسط، تغییرات مکرر محصول |
| آنچه که تجهیزات فوم باید نگه دارند | خروجی بر حسب کیلوگرم در دقیقه و پایداری نسبت در طول ساعت دویدن | دقت وزنه شوت و تکرارپذیری موقعیت سر |
| حرکت سر | نقطه ریزش ثابت یا متحرک، تسمه متحرک در زیر | ربات مسیری، دروازه ای XY یا شش محوره |
| جابجایی عامل دمنده | پنتان یا HFO با پیش مخلوط و سیستم های ایمنی در مقیاس بزرگتر | همان شیمی، حجم بافر کوچکتر |
| ابتدا مشخص کنید | کیلوگرم در دقیقه در چگالی هدف، محدوده سرعت تسمه، طراحی مهر و موم جانبی | محدوده اندازه شات، تعداد قالب، زمان چرخه |
در جایی که جریان سوم مورد نیاز است - یک خمیر رنگی، یک بسته کاتالیزور یا یک پلی ال جداگانه برای فرمولاسیون PIR - یک ماشین سه جزئی به جای اینکه ماده افزودنی را از طریق خط اصلی فشار دهد، یک مدار اندازه گیری مستقل اضافه می کند.
 دستگاه تزریق فوم فشار قوی پلی اورتان سه جزئی یک مدار اندازه گیری مستقل برای خمیر رنگی، کاتالیزور یا پلی ال PIR با 1 تانک ISO و 2 POLY و قابلیت چگالی دوگانه اضافه می کند. مشاهده محصول →
اگر هنوز پیکربندی ها را مقایسه می کنید، ما راهنمای خرید کامل تجهیزات تولید فوم PU پانل به پانل از همان مرحله مشخصات عبور می کند.
انتخاب عامل Bl بیش از آنچه که اکثر خریداران انتظار دارند، تجهیزات را تغییر شکل می دهد. HFCها تحت اصلاحیه کیگالی در پروتکل مونترال در حال حذف شدن هستند و تولیدکنندگان پانل عمدتاً به سمت سیکلوپنتان، ترکیبات HFO یا سیستم های کمکی آب رفته اند. سیکلوپنتان قابل اشتعال است و نقطه جوش پایینی دارد، بنابراین مشخصات دستگاه را تغییر می دهد: تجهیزات الکتریکی ضد انفجار، پوشش نیتروژن، تهویه، تشخیص گاز و یک حلقه بسته که هرگز مایع را در معرض جو قرار نمی دهد.
جایگزین تزریق مستقیم پنتان این است که ابتدا آن را با پلی ال مخلوط کنید. یک سیستم پیش اختلاط مخلوط را در دما و فشار کنترل شده نگه می دارد، که غلظت ماده دمنده را که به سر اختلاط می رسد تثبیت می کند - که علت معمول رانش تراکم و نقص سطح در پانل های پنتان دمنده است. همچنین پنتان آزاد آزاد شده در نقطه ریزش را کاهش می دهد که هم از نظر ایمنی و هم از نظر هزینه اهمیت دارد.
 سیکلوپنتان پلیول پیش میکس سیستم برای فوم پلی اورتان غلظت پنتان را قبل از سر اختلاط با استفاده از مخازن چند مرحله ای، پمپ های اندازه گیری، کنترل PLC و همزن ثانویه برای کاهش انحراف چگالی در خطوط پانل پنتان تثبیت می کند. مشاهده محصول →
برای خطوطی که در حال حاضر از پنتان استفاده می کنند، یک واحد پیش مخلوط اغلب ارزان ترین راه برای سفت کردن تغییرات چگالی قبل از در نظر گرفتن یک واحد اندازه گیری جدید است.
در یک خط مبتنی بر قالب، توالی ثابت است: اپراتور یا ربات قسمت پایینی را قرار می دهد، حامل زیر سر مخلوط کن نشان می دهد، هد در حین حرکت در سراسر حفره گلوله را می ریزد، روکش بالایی قرار می گیرد و قالب بسته می شود، پرس در حالی که فوم ژل می شود نگه می دارد، و پانل قالب گیری و بریده می شود. زمان چرخه توسط شیمی تنظیم می شود، نه ماشین - اما ماشین تصمیم می گیرد که آیا این چرخه می تواند در حداقل نظری خود اجرا شود یا خیر.
دو جزئیات در آن طرح زمان چرخه درایو. اول مسافتی است که سر باید طی کند در حالی که کف هنوز مایع است. یک تراورس آهسته باعث ایجاد حفره کوتاهتر یا زمان کرم طولانیتر میشود. دومی دمای قالب است، به همین دلیل است که خطوط پانل معمولاً مدار قالب را به همان سیستم کنترل واحد اندازه گیری گره می زنند.
قبل از امضا، این هفت نکته را به صورت مکتوب بنویسید:
به عنوان یک مبتنی بر Ningbo تولید کننده تجهیزات فوم پلی اورتان با کار بر روی واحدهای اندازه گیری، هدهای اختلاط و خطوط تولید، ما در اکثر پرس و جوها الگوی یکسانی را مشاهده می کنیم: سخت افزار شکل دهی با جزئیات مشخص شده است، در حالی که سمت فوم به آخرین لحظه باقی مانده است. این راه اشتباه است.
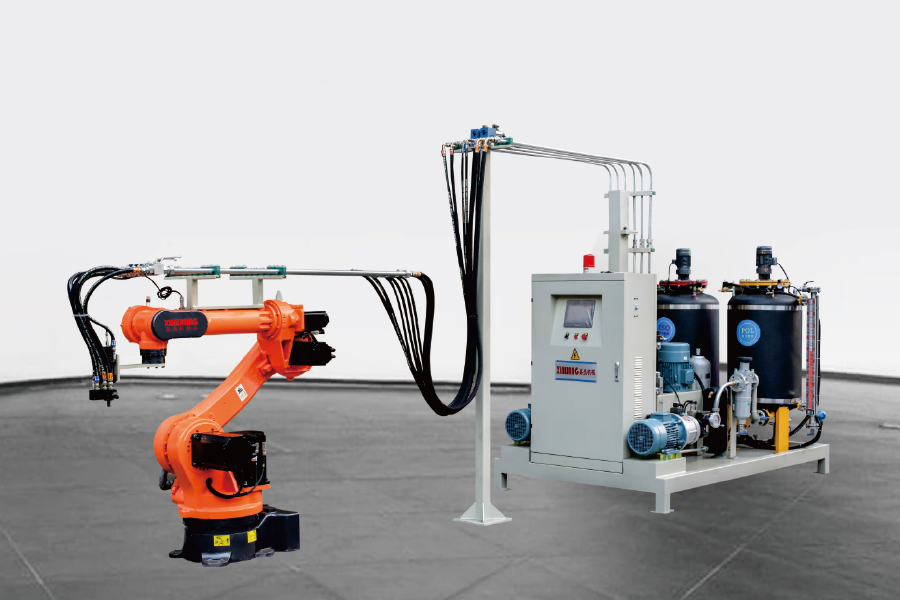
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنید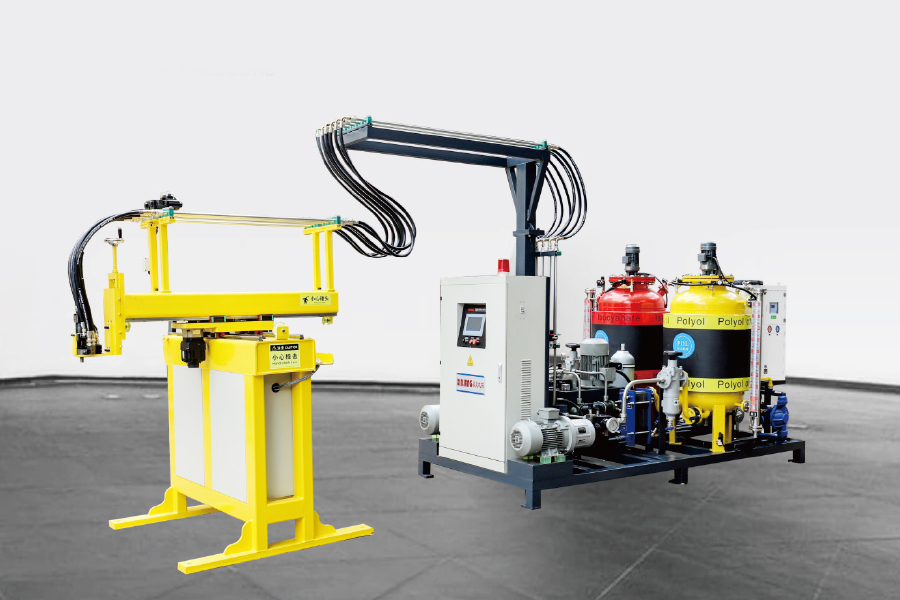
از طریق کنترل موتور سروو ، با استفاده از یک دستگیرنده سه محور ، برنامه نویسی برنامه ، ترکیب با تج...
جزئیات $ $ $ را مشاهده کنید
دستگاه تزریق فوم با فشار بالا پلی اورتان معمولی از یک بازوی سنگر برای تزریق چرخش 180 درجه استفاده...
جزئیات $ $ $ را مشاهده کنید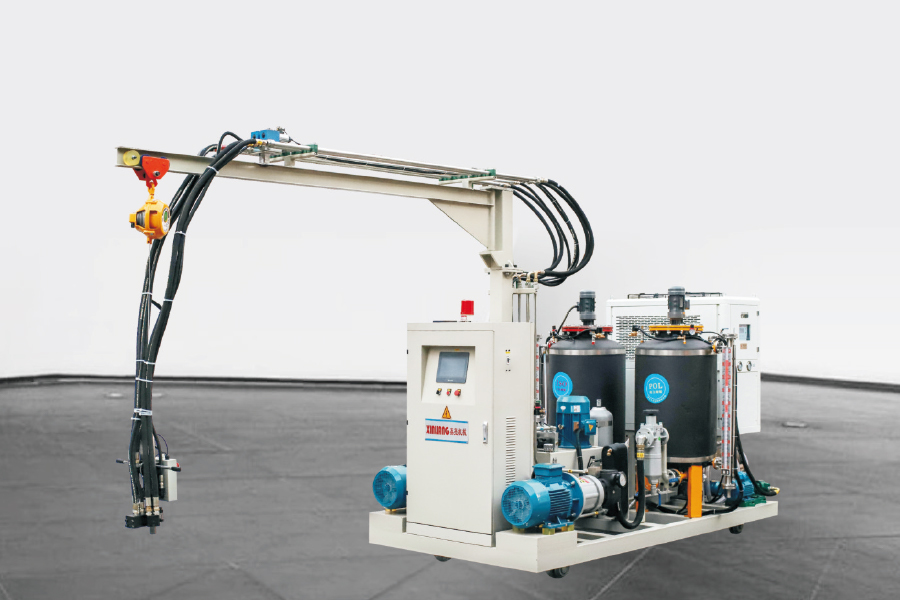
دستگاه تزریق فوم با فشار بالا پلی اورتان دو جزء با آهنگ دارای همان پیکربندی دستگاه کف سازی معمولی...
جزئیات $ $ $ را مشاهده کنید
در دستگاه تزریق پلی اورتان سه جزء دارای 1 مخزن ISO و 2 مخزن پلی است. این می تواند محصولات ...
جزئیات $ $ $ را مشاهده کنید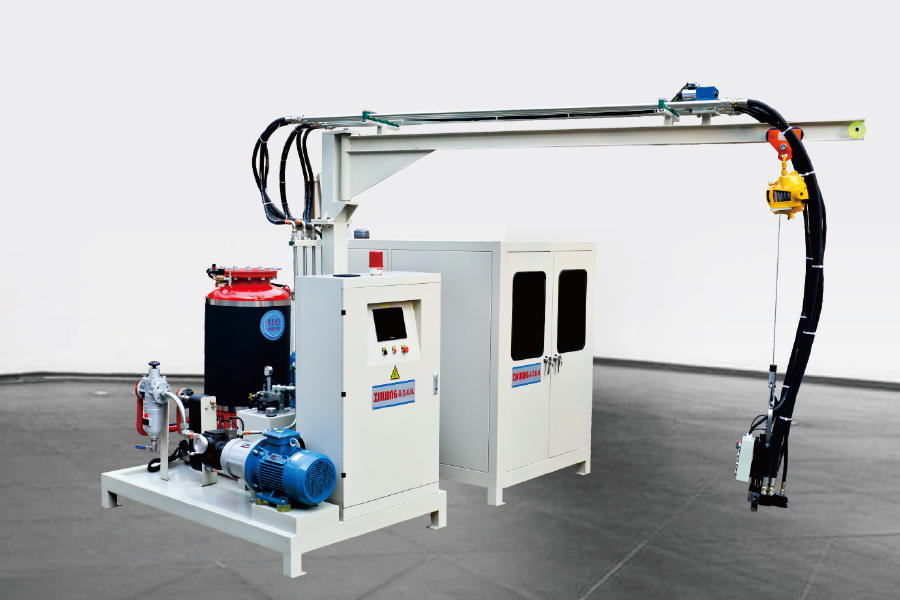
دستگاه تزریق فوم پلی اورتان پلی اورتان سیکلوپنتان به این معنی است که پلی حاوی سیکلوپنتان است. موا...
جزئیات $ $ $ را مشاهده کنید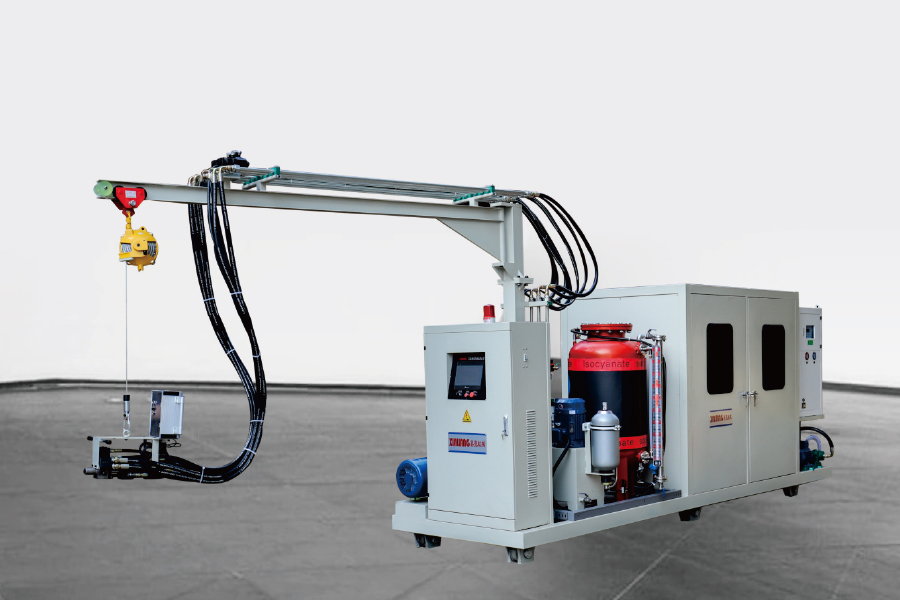
پیکربندی همان دستگاه کف فشار فشار بالا سیکلوپنتان است. تنها تفاوت این است که برای برخی از کارخانه...
جزئیات $ $ $ را مشاهده کنید
اصل کار سیستم پیش فرض سیکلوپنتان با توجه به نسبت فرمول خاص برای تشکیل یک پیش نمایش یکنواخت برا...
جزئیات $ $ $ را مشاهده کنید