ماشین آلات شینلیانگ همیشه به فلسفه تجارت "مردم گرا ، مشتری اول ، مدیریت صادقانه و همکاری های برنده" پایبند است.
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنیدتصور کنید مشتری درخواست یک جزء فومی دارد که باید چگالی ثابتی برابر با 80 کیلوگرم بر متر مکعب در یک دیوار 20 میلیمتری داشته باشد، یک پوسته سطح بسته را تشکیل دهد و در یک چرخه 90 ثانیهای قرار گیرد. شیمی می تواند این کار را انجام دهد. سوال واقعی این است که آیا تجهیزات، تحویل مواد، و چیدمان خط شما می توانند نسبت و وزن یکسان را در هر چرخه نگه دارند یا خیر. تولید فوم PU سفارشی باید به عنوان یک مشکل سیستم در نظر گرفته شود: دستگاه تزریق، رویکرد پیش مخلوط، جابجایی قالب و بررسی های کیفیت باید با هم طراحی شوند نه اینکه قطعه به قطعه مونتاژ شوند.
قبل از انتخاب ماشین، هدف فیزیکی قطعه را مشخص کنید. این به این معنی است که بین فوم انعطافپذیر، نیمه سخت و سفت انتخاب کنید و تصمیم بگیرید که آیا قالبگیری یا برش ساختگی مسیر بهتری است. این انتخاب ها خانواده مواد، عامل دمنده و خط تولید مورد نیاز برای خروجی قابل اعتماد را تعیین می کند.
فوم ساخته شده از بلوک های بزرگ شروع می شود و به شکل بریده می شود. برای حجم های کم، هندسه های ساده و نمونه های اولیه سریع مفید است. فوم قالبگیری شده از حفرهای استفاده میکند که با قسمت نهایی مطابقت دارد و کنترل ابعادی بهتر و کار کمتری را در تولید تکرار میدهد. برای اکثر تولیدات سفارشی فوم PU با حجم متوسط تا زیاد، فوم قالبگیری شده مسیر سازگارتر است.
نیاز مکانیکی معمولاً خانواده فوم را تعیین می کند. فوم انعطاف پذیر انرژی را جذب می کند و به شکل باز می گردد و در نشیمنگاه و بسته بندی رایج است. فوم نیمه سفت در برابر فشار مقاومت می کند و در دسته های بازو و درج های محافظ ظاهر می شود. فوم سخت عایق و استحکام ساختاری را فراهم می کند. هر خانواده دارای محدوده چگالی هدف و پنجره پردازش متفاوتی است، بنابراین عاقلانه است که قبل از بحث در مورد تجهیزات، این مشخصات را اصلاح کنید.
برای تولید فوم PU سفارشی قابل تکرار، دستگاه تزریق فشار بالا عنصر مرکزی است. این ماده به پلیول و ایزوسیانات در یک محفظه اختلاط کوچک برخورد می کند و یک پراکندگی ظریف ایجاد می کند که به سرعت واکنش نشان می دهد. وزن شات توسط پمپهای اندازهگیری کنترل میشود، بنابراین نسبت اجزاء در یک تلرانس باریک از شات به شات باقی میماند.
ماشین های دو جزئی پلی ال و ایزوسیانات را کنترل می کنند که برای بسیاری از فرمولاسیون های ساده کافی است. هنگامی که فرمول شامل جریان سوم مانند بازدارنده شعله، خمیر رنگ یا رزین دوم است، یک واحد سه جزئی از ترکیب دستی اولیه جلوگیری می کند و تغییرات را کاهش می دهد. الف دستگاه تزریق فوم فشار بالا سه جزئی زمانی که به افزودن چند جریانی پایدار نیاز دارید، یک انتخاب عملی است.
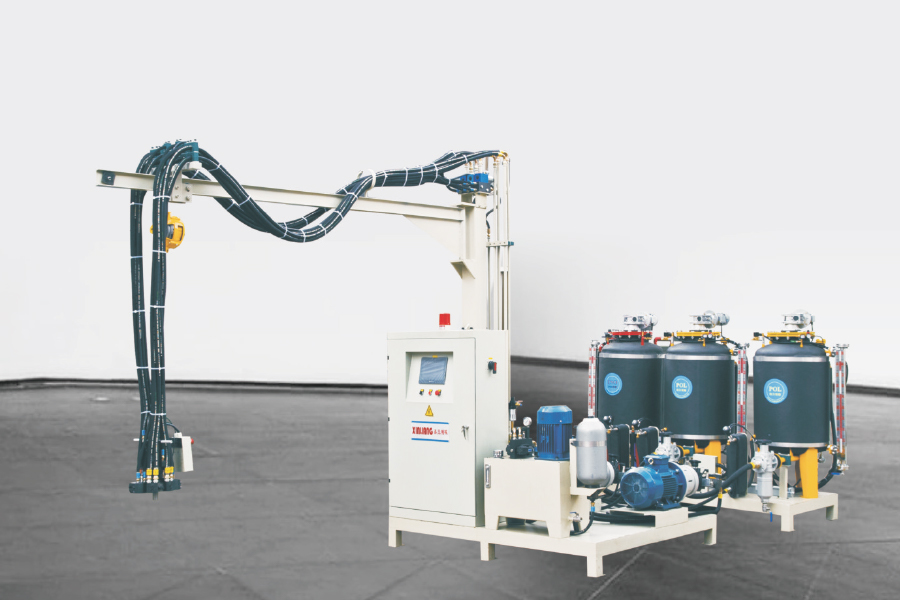 تولید دستگاه تزریق فوم فشار قوی پلی اورتان سه جزئی Ningbo Xinliang Machinery Co., Ltd. تولید کننده دستگاه تزریق فوم فشار بالا پلی اورتان سه جزئی چین و ODM/O... مشاهده محصول →
ماشینهای پرفشار از هدهای اختلاط خود تمیز شونده استفاده میکنند که از تأثیر مواد پختهشده در شات بعدی جلوگیری میکند. با این حال، اندازه هد اختلاط، محدوده شات و محدودیت های ویسکوزیته اجزا باید با فرمول واقعی بررسی شوند. برای درک اینکه چگونه هر ماژول با هم تناسب دارد، مرور آن کمک می کند اجزای اصلی خط تولید فوم پلی اورتان قبل از بحث در مورد تغییرات سفارشی
بسیاری از محصولات سفارشی فوم PU برای عایق کاری، تبرید و پانل های ساختمانی از سیکلوپنتان به عنوان یک عامل دمنده استفاده می کنند. در مقایسه با سیستمهای قدیمیتر HFC یا HCFC، پتانسیل تخریب لایه لایه اوزون و پتانسیل پایینتر گرمایش جهانی را دارد. از آنجایی که سیکلوپنتان قابل اشتعال است، محیط تولید و تجهیزات پیش مخلوط باید از همان ابتدا برای ایمنی طراحی شوند.
تزریق مستقیم سیکلوپنتان ممکن است، اما یک سیستم پیش مخلوط، عامل دمنده را تحت فشار و دمای کنترل شده قبل از رسیدن به سر اختلاط با پلی ال ترکیب می کند. این یکنواختی را بهبود می بخشد و از اشتباهات دوز جلوگیری می کند. همچنین طرح ماشین تزریق را ساده می کند، زیرا خط تنها دو یا سه جریان جزء پایدار را کنترل می کند. یک اندازه درست سیستم پیش مخلوط سیکلوپنتان به شما اجازه می دهد تا قوام فرمولاسیون را حفظ کنید و در عین حال یک پاکت عملیاتی ایمن تر را حفظ کنید.
 تولید کنندگان سیستم پرمیکس سیکلوپنتان، کارخانه ODM/OEM Ningbo Xinliang Machinery Co., Ltd. تولید کننده سیستم پرمیکس سیکلوپنتان چین و کارخانه ODM/OEM است که عمده فروشی سیکل... مشاهده محصول →
هر مهر و موم، شلنگ یا پمپ اندازه گیری با سیکلوپنتان سازگار نیست. در یک تنظیم سفارشی، مشخص کنید که تمام قطعات خیس شده برای عامل دمنده درجه بندی شوند و مخزن و منطقه پیش مخلوط شامل تشخیص گاز و تهویه باشد. اگر هنوز در حال ارزیابی گزینه های ماشین هستید، می توانید نکات کلیدی انتخاب در این راهنما را با آن مقایسه کنید انتخاب دستگاه تزریق فوم پلی اورتان سیکلوپنتان مناسب .
پس از تعریف ماشین و مواد، تصمیم اصلی بعدی نحوه حرکت قالب ها در ایستگاه تزریق است. طرح خط زمان چرخه، نیاز به نیروی کار و راندمان فضای کف را تعیین می کند.
یک نوار نقاله حلقوی یا حلقوی دارای خروجی بسیار بالا با بسیاری از حامل های قالب است. یک خط نوع H یک منطقه کار مستقیم و دو طرفه را فراهم می کند که برای قطعات بزرگ یا نامنظم انعطاف پذیری می دهد. یک خط صفحه گردان قالب ها را روی یک سکوی دوار سازماندهی می کند و به یک سر تزریق اجازه می دهد تا چندین ایستگاه را با ردپایی کوچک ارائه دهد. بسیاری از تولید کنندگان با خروجی متوسط به بالا یک را انتخاب می کنند خط تولید دستگاه تزریق فوم صفحه گردان زیرا زمان چرخه، اتوماسیون و کارایی فضای کف را متعادل می کند.
 تولید کنندگان خط تولید دستگاه تزریق فوم گردان، کارخانه ODM/OEM Ningbo Xinliang Machinery Co., Ltd. تولید کننده خط تولید دستگاه تزریق فوم گرامافون چینی و کارخانه ODM/OEM، تولید کننده... مشاهده محصول →
نمودار ایزومتریک زیر یک طرح معمولی صفحه گردان را نشان می دهد. قالب ها در اطراف میز دوار نمایه می شوند در حالی که سر تزریق در ایستگاه پر می ماند. اپراتورها یا ربات ها می توانند در طرف مقابل عملیات تکمیل و قالب گیری را انجام دهند.
نمودار رادار زیر طرحهای صفحهگردان، نوع H و حلقوی را بر اساس پنج معیار عملی مقایسه میکند. رتبهبندیها گویا هستند و باید برای اندازههای قالب خاص و اهداف تولیدی شما مجدداً امتیازدهی شوند.
مشکلات کیفیت معمولاً به صورت تغییرات چگالی، حفرههای سطحی یا ساختار ضعیف سلول ظاهر میشوند. سه بررسی بیشترین اهمیت را دارند: دمای مواد، دقت نسبت و وزن شلیک. انحراف تنها چند گرمی در یک شات یک کیلوگرمی می تواند چگالی را چندین کیلوگرم در متر مکعب تغییر دهد، بنابراین سیستم اندازه گیری و کالیبراسیون آن مستحق توجه مداوم است.
اهداف چگالی تقریبی برای گروه های اصلی فوم در زیر نشان داده شده است. اینها را به عنوان راهنمایی کلی به جای مشخصات نهایی در نظر بگیرید، زیرا محدوده واقعی به سیستم مواد خام و هندسه قطعه بستگی دارد.
هر شات معیوب هزینه مواد، زمان تمیز کردن و ظرفیت تولید دارد. تثبیت سیستم اندازه گیری ضایعات را کاهش می دهد و خطوط خودکار تکرارپذیری را بهبود می بخشد. نمودار زیر نشان میدهد که چگونه هزینه واحد معمولاً با افزایش حجم کاهش مییابد، بهویژه زمانی که یک خط چرخگردان خودکار جایگزین یک دستگاه تکدستگاه شود.
برای گام های عملی در مورد کاهش ضایعات، نحوه انجام این کار را بخوانید کاهش ضایعات مواد تا 30٪ در پردازش فوم PU . بیشترین سود معمولاً از اندازه گیری پایدار و نظم و انضباط بهتر اپراتور حاصل می شود، نه از تغییر فرمول.
تنظیم سفارشی فراتر از دستگاه تزریق است. این شامل ایستگاه premix، طرح خط، سیستم کنترل و تجهیزات ایمنی است. قبل از سفارش، خروجی تولید، اندازه قالب، سیستم مواد و الزامات ایمنی محلی را تعریف کنید. مقایسه زیر یک نقطه شروع ساده است، نه جایگزینی برای آزمایش فرآیند.
| رویکرد تولید | خروجی معمولی | سازگاری | اتوماسیون Level |
|---|---|---|---|
| تک دستگاه فشار قوی با حمل قالب دستی | کم تا متوسط | خوب در هر شات، وابسته به اپراتور | کم تا متوسط |
| ماشین با دستکاری محور XY | متوسط | خیلی خوبه | متوسط |
| صفحه گردان foam injection line | بالا | عالی | بالا |
همچنین بررسی کنید که تامین کننده می تواند آزمایشی را با مواد و قالب های واقعی شما انجام دهد. دقت نسبت ماشین، کیفیت اختلاط، دسترسی به تمیز کردن و ویژگیهای ایمنی برای مواد دمنده قابل اشتعال از حداکثر ظرفیت پمپ در برگه اطلاعات مهمتر است.
با تجهیزات اندازه گیری و اختلاط استاندارد، چگالی فوم را می توان در محدوده وسیعی تنظیم کرد. فوم های عایق سفت و سخت اغلب حدود 25 تا 70 کیلوگرم بر متر مکعب شروع می شوند، در حالی که فوم های پوستی یکپارچه می توانند به 700 کیلوگرم در متر مکعب یا بیشتر برسند. محدوده دقیق به فرمول پلی ال، ایزوسیانات و عامل دمنده بستگی دارد.
اگر فرمول شما به جریان سومی مانند بازدارنده شعله، خمیر رنگ یا مخزن رزین اضافی نیاز دارد، یک دستگاه سه جزئی کنترل نسبت مستقلی را ارائه می دهد و از خطاهای پیش اختلاط دستی جلوگیری می کند.
سیکلوپنتان پتانسیل تخریب لایه لایه لایه لایه اوزون و پتانسیل کم گرمایش زمین را دارد و در فوم های سفت و نیمه سخت به خوبی عمل می کند. یک سیستم پیش مخلوط ماده دمنده را قبل از تزریق به درستی با پلیول مخلوط می کند که چگالی و عملکرد حرارتی را تثبیت می کند.
به دنبال توان تایید شده، دقت نسبت، کیفیت اختلاط، تمیز کردن آسان، ویژگی های ایمنی برای مواد دمنده قابل اشتعال، و توانایی سازنده برای پشتیبانی از راه اندازی فرآیند و تامین قطعات یدکی باشید.
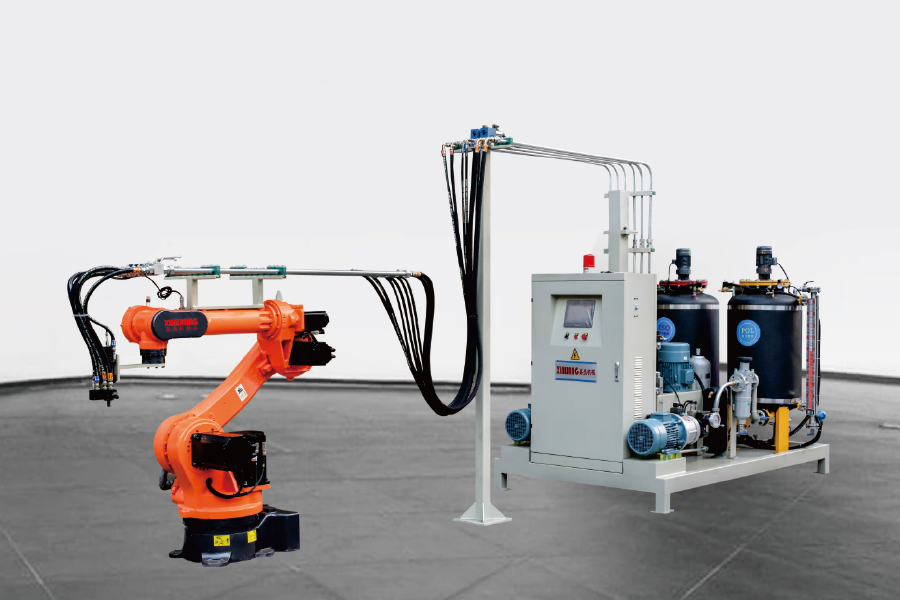
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنید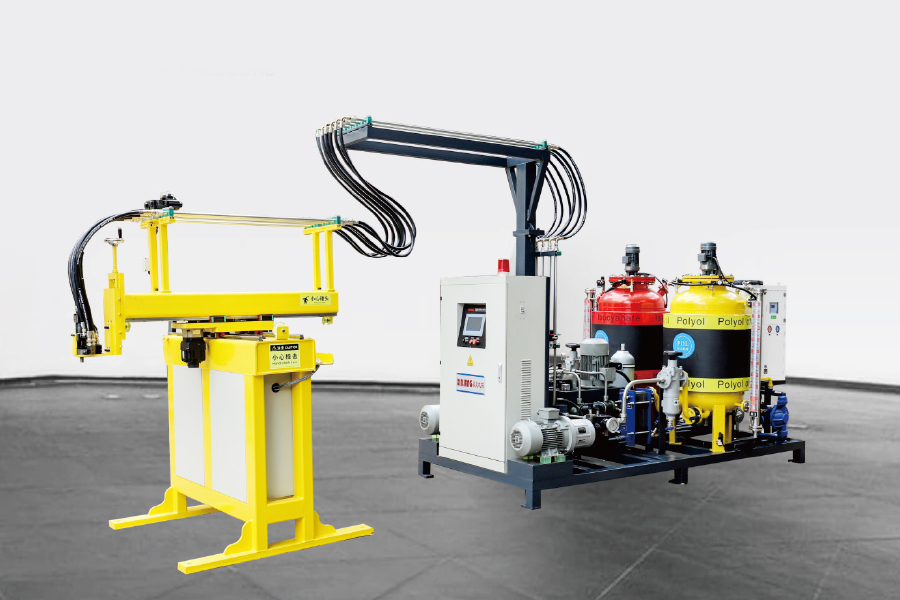
از طریق کنترل موتور سروو ، با استفاده از یک دستگیرنده سه محور ، برنامه نویسی برنامه ، ترکیب با تج...
جزئیات $ $ $ را مشاهده کنید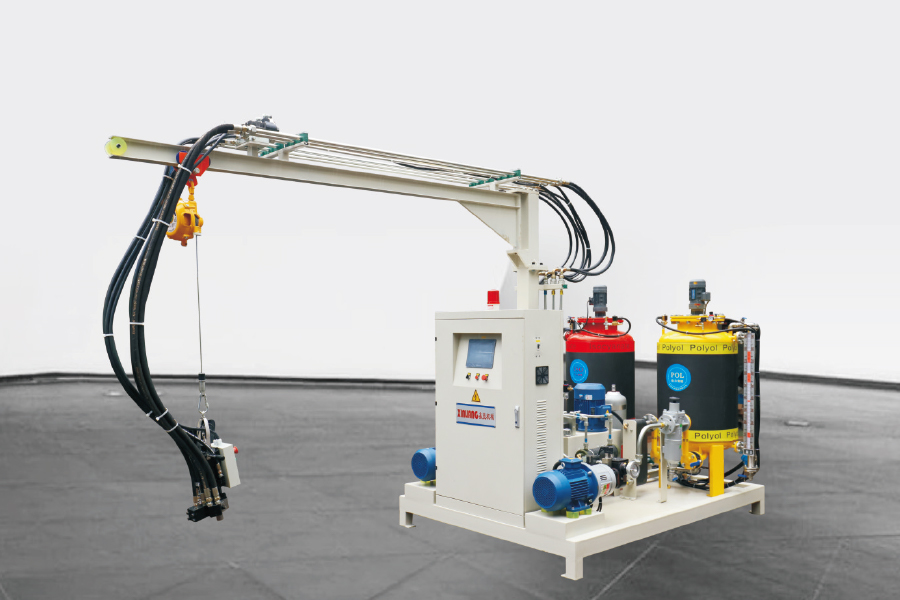
دستگاه تزریق فوم با فشار بالا پلی اورتان معمولی از یک بازوی سنگر برای تزریق چرخش 180 درجه استفاده...
جزئیات $ $ $ را مشاهده کنید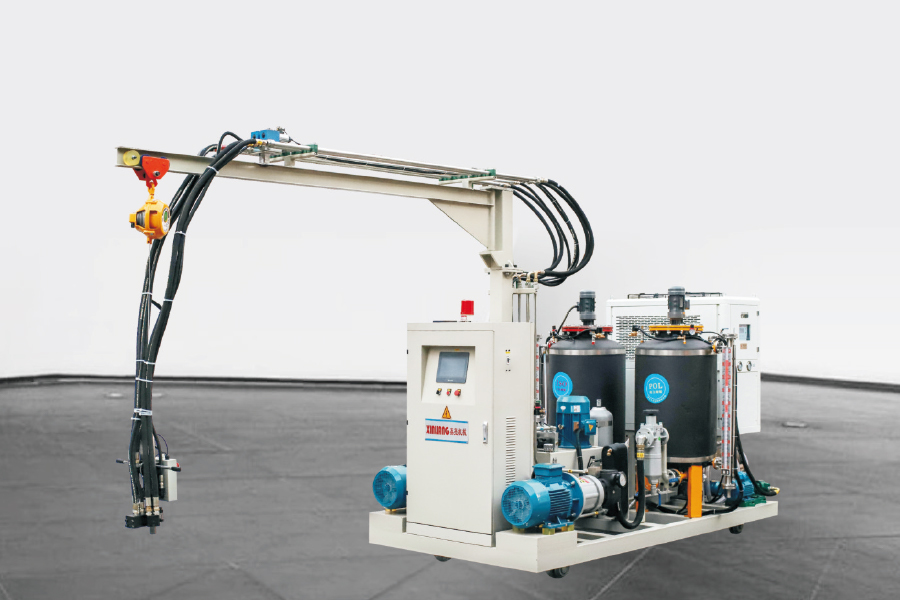
دستگاه تزریق فوم با فشار بالا پلی اورتان دو جزء با آهنگ دارای همان پیکربندی دستگاه کف سازی معمولی...
جزئیات $ $ $ را مشاهده کنید
در دستگاه تزریق پلی اورتان سه جزء دارای 1 مخزن ISO و 2 مخزن پلی است. این می تواند محصولات ...
جزئیات $ $ $ را مشاهده کنید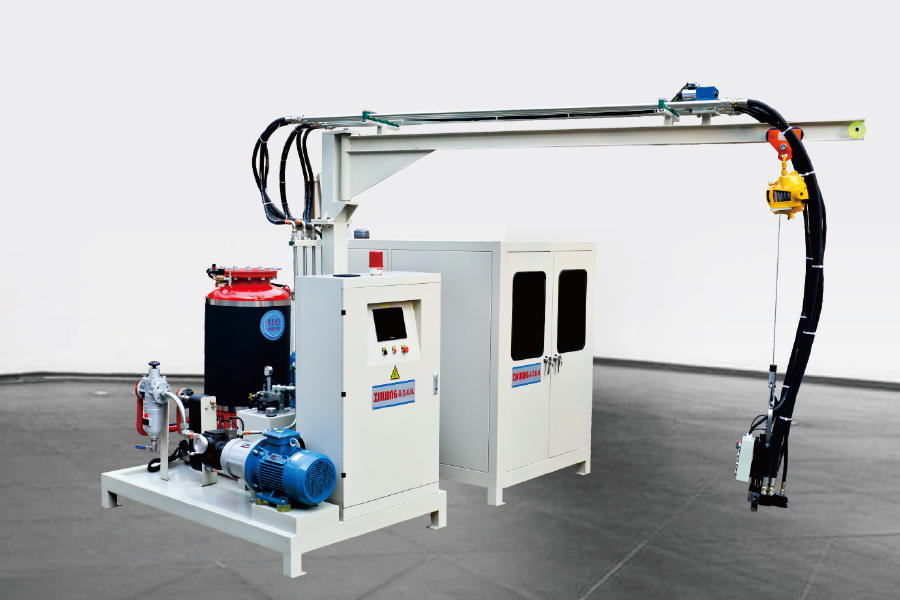
دستگاه تزریق فوم پلی اورتان پلی اورتان سیکلوپنتان به این معنی است که پلی حاوی سیکلوپنتان است. موا...
جزئیات $ $ $ را مشاهده کنید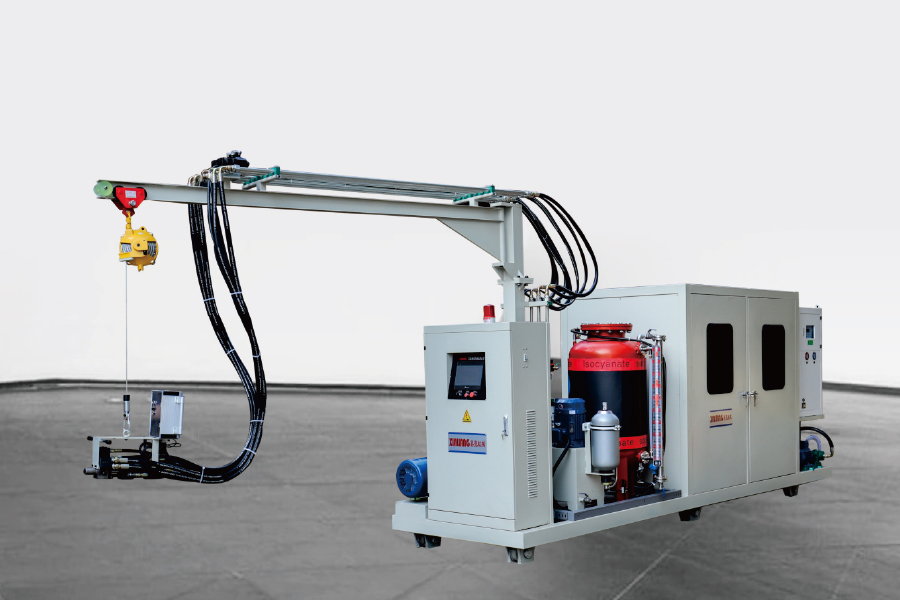
پیکربندی همان دستگاه کف فشار فشار بالا سیکلوپنتان است. تنها تفاوت این است که برای برخی از کارخانه...
جزئیات $ $ $ را مشاهده کنید
اصل کار سیستم پیش فرض سیکلوپنتان با توجه به نسبت فرمول خاص برای تشکیل یک پیش نمایش یکنواخت برا...
جزئیات $ $ $ را مشاهده کنید