ماشین آلات شینلیانگ همیشه به فلسفه تجارت "مردم گرا ، مشتری اول ، مدیریت صادقانه و همکاری های برنده" پایبند است.
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنیددیوار یخچال فریزر را برش دهید و آن را پیدا کنید: یک فوم سفت و زرد کم رنگ که کل کابینت را پشت یک آستر به ضخامت چند میلی متر عایق می کند. چه فوم پلی اورتان در یخچال، صندلی ماشین یا پانل سقفی ختم شود، با همان ترتیب اساسی تولید می شود.
پاسخ کوتاه: تولیدکنندگان دو جزء مایع - یک ترکیب پلیال و یک ایزوسیانات - را با نسبتی کاملاً کنترلشده اندازهگیری میکنند، آنها را در فشار بالا برای کسری از ثانیه مخلوط میکنند، مخلوط را به قالب یا روی سطح متحرک تزریق میکنند و اجازه میدهند یک واکنش شیمیایی خودگرم شونده آن را در عرض چند دقیقه به یک پلیمر سلولی گسترش دهد. کنترل دما، دقت نسبت، انرژی اختلاط، و مدیریت قالب همگی وجود دارند تا این واکنش، عکسهای پسانداز، تکرار شود.
این راهنما از طریق شیمی، مراحل فرآیند استاندارد و تصمیمات مربوط به تجهیزات پشت سر آنها می گذرد - که از سمت تجهیزات صنعت نوشته شده توسط ماشین آلات Ningbo Xinliang ، تولید کننده ماشین های فوم پلی اورتان پرفشار و خطوط فوم سازی کامل است، بنابراین تمرکز روی آنچه در کف کارخانه اتفاق می افتد باقی می ماند.
پلی یورتان زمانی تشکیل می شود که پلی ال - الکلی با گروه های هیدروکسیل چندگانه فعال - با یک ایزوسیانات واکنش می دهد: MDI برای فوم های سخت و قالب گیری شده، TDI برای بالشتک های لایه ای. این واکنش در حالی که یک شبکه پلیمری ایجاد می کند، همزمان با تولید گاز در داخل مخلوط، گرما آزاد می کند. این جفت سازه سازی و تولید گاز همان چیزی است که دو مایع را به فوم جامد تبدیل می کند.
دو منبع آب موجود در فرمولاسیون با ایزوسیانات واکنش می دهد و CO2 آزاد می کند که سلول ها را باد می کند. عوامل دمنده فیزیکی مانند سیکلوپنتان اصلاً واکنش نشان نمی دهند - آنها در گرمای واکنش تبخیر می شوند و در عوض انبساط را انجام می دهند.
منابع مواد صنعت ورودی های فرمول استاندارد را به عنوان پلی ال ها، دی ایزوسیانات ها، عوامل دمنده، کاتالیزورها و سورفکتانت ها فهرست می کنند. کاتالیزورها سرعت ژل پلیمری را نسبت به سرعت تولید گاز تنظیم می کنند. سورفکتانت های سیلیکونی از پارگی دیواره های سلولی نازک در هنگام بالا آمدن کف جلوگیری می کنند. بازدارنده ها و پرکننده ها ایمنی و هزینه را تنظیم می کنند.
| ورودی | تابع | چه اتفاقی می افتد اگر دریفت شود |
|---|---|---|
| مخلوط پلی ال | رزین اصلی؛ حامل مواد افزودنی است و خواص پایه را تعریف می کند | نسبت اشتباه باعث ایجاد کف نرم، ضعیف یا شکننده می شود |
| ایزوسیانات (MDI/TDI) | برای ساختن شبکه پلیمری با پلی ال واکنش می دهد | انحراف نسبت باعث انقباض، حفره ها، سلول های شکنندگی می شود |
| دمنده (آب/CO2، سیکلوپنتان) | گازی را ایجاد می کند که سلول ها را تشکیل می دهد | بیش از حد فوم را فرو می ریزد. خیلی کم آن را متراکم می کند |
| کاتالیزورها | واکنش های ژل شدن و تولید گاز را متعادل کنید | تعادل ضعیف باعث تقسیم سلول ها یا پوست متراکم می شود |
| سورفکتانت سیلیکونی | دیواره های سلولی را در هنگام افزایش تثبیت می کند | سلول های درشت، دهانه ها، یا فروپاشی |
کل فرآیند در یک مقایسه متعادل می شود: اگر تولید گاز قبل از ساخت پلیمر انجام شود، فوم در حال افزایش فرو می ریزد. اگر پلیمر خیلی زود ژل شود، فوم متراکم می شود و از قالب جدا می شود. فرمولسازها این را متعادلسازی واکنشهای ژل و ضربه مینامند - و به همین دلیل است که دقت اندازهگیری در کسری از درصد مشخص میشود.
خواه این محصول یک عایق صندلی ماشین قالب گیری شده باشد یا عایق حفره یخچال، این توالی از همان شش مرحله عبور می کند:
سمت ماشینی مراحل دو تا چهار جایی است که ثبات به دست می آید یا از دست می رود. برای نگاه فنی دقیق تر، وبلاگ ما توضیح می دهد اصل کار دستگاه تزریق فوم فشار بالا پلی اورتان در جزئیات
دو خانواده ماشین آلات بر تولید غالب هستند. ماشینهای کم فشار اجزایی را در محفظهای مخلوط میکنند که باید پس از هر بار شلیک با حلال شسته شوند، که این کار باعث افزایش کار با حلال، هزینه تمیز کردن و پاکسازی زباله میشود. در عوض، ماشینهای فشار بالا با برخورد با هم مخلوط میشوند: دو جریان تقریباً ۱۰۰-۲۰۰ بار با هم برخورد میکنند و سر مخلوط بهصورت مکانیکی بین شلیکها تمیز میشود. بازده سلولهای ظریفتر، یکنواختتر، بدون مصرف حلال، و مواد کمتر دور ریخته میشود - دلیل اینکه تجهیزات فشار بالا به پیشفرض برای تولید لوازم خانگی، خودرو و پانل تبدیل شدهاند.
سختافزار سادهتر از آن چیزی است که به نظر میرسد: مخازن دو جزئی، واحدهای پمپ اندازهگیری که نسبت را تنظیم میکنند، شیلنگهای فشار بالا عایقشده، و یک سر مخلوط خود تمیز شونده که روی قالب قرار گرفته است. نسبت، دما، فشار و زمان شات را همگام کنید و هر شات با همان واکنشپذیری قبلی از سر خارج میشود.
 دستگاه تزریق فوم پرفشار پلی اورتان دو جزئی یک دستگاه فوم فشار بالا با اندازه گیری، تغذیه، هد اختلاط و کنترل PLC برای کیفیت شات ثابت. همانطور که متن کنترل دقیق نسبت، دما و زمان بندی را توضیح می دهد، برای خطوط قالب گیری که قطعات فوم یکنواختی تولید می کنند، مناسب است. مشاهده محصول →
بررسی اجمالی ویکیپدیا از فرآوری فوم پلییورتان دو مسیر تولید گسترده را مشخص میکند: قالبگیری و لایهبرداری. خطوط Slabstock یک جریان پیوسته را بر روی یک نوار نقاله متحرک می ریزند، جایی که یک دسته فوم طولانی بلند می شود، خشک می شود و بعداً به بلوک تبدیل می شود - مسیر کلاسیک برای تشک ها و درجه های مبلمان. در عوض قالبگیری یک شات را به یک قالب جداگانه برای هر قسمت میدهد.
فوم عایق سفت و سخت تقریباً همیشه قالبگیری میشود: سازندگان لوازم خانگی فوم را به داخل حفرههای کابینت یخچال تزریق میکنند، تولیدکنندگان پانلها خطوط لمینیت مداوم را اجرا میکنند و پوستههای آبگرمکن در قالبهای بسته پر میشوند. از آنجایی که سلول های آن بسته می مانند و عامل دمنده را به دام می اندازند، فوم سفت و سخت به عنوان ساختار و عایق به یکباره عمل می کند و رسانایی حرارتی به عنوان ویژگی اصلی است.
هر خانواده محصول فرآیند را در جهت متفاوتی می کشد - انعطاف پذیری برای نشستن، تراکم و ارزش عایق برای وسایل - بنابراین کارخانه های فوم فرمولاسیون و ابزار جداگانه برای هر کدام را اجرا می کنند.
برای چندین دهه، فوم عایق به عوامل دمنده فلورینه متکی بود. حذف تدریجی بین المللی تحت پروتکل مونترال، صنعت را ابتدا به سمت HCFC ها و سپس به سمت هیدروکربن ها سوق داد و سیکلوپنتان اکنون عامل دمنده استاندارد برای عایق بندی یخچال، فریزر و پانل در سراسر جهان است. پتانسیل تخریب لایه لایه ازن نزدیک به صفر و پتانسیل کم گرمایش جهانی را ارائه می دهد. معاوضه اشتعال پذیری است که تجهیزات تولید باید در اطراف آن مهندسی شود.
اشتعال پذیری در سطح تجهیزات کنترل می شود: موتورها و حسگرهای ضد انفجار، تشخیص نشت گاز و سخت افزار پیش اختلاط اختصاصی الزامات استاندارد در خطوط سیکلوپنتان هستند، نه موارد اضافی اختیاری.
دو رویکرد تغذیه وجود دارد. تزریق مستقیم سیکلوپنتان را در جریان پلیال در خود دستگاه دوز میکند، در حالی که یک سیستم پیش مخلوط سیکلوپنتان یک ترکیب پایدار پلیال-عامل دمنده را در یک ایستگاه مهر و موم شده و نظارت شده آماده میکند. مقایسههای صنعتی عموماً با پیشاختلاط با یکنواختی بهتر مواد خام و دوز قابل کنترلتر و ایمنتر اعتبار دارند - یک مزیت واقعی وقتی که مشخصات عایق سخت باشد.
 سیستم پیش مخلوط سیکلوپنتان این ایستگاه پیش مخلوط مهر و موم شده سیکلوپنتان را با پلی ال از طریق اندازه گیری، مخلوط کردن و مخازن ذخیره سازی تحت نظارت PLC مخلوط می کند. این با بحث پیش اختلاط ارائه یکنواختی بهتر مواد خام و دوز ایمن تر و قابل کنترل تر مطابقت دارد. مشاهده محصول →
شیمی هرگز با مقیاس تغییر نمی کند. آنچه تغییر می کند نحوه حرکت قالب ها است. یک ماشین مستقل برای کارهای تحقیقاتی، دستههای کوچک و قطعاتی که مرتباً تغییر میکنند مناسب است. یک خط صفحه گردان حامل های قالب را از طریق ایستگاه های ریختن، پخت و قالب گیری می چرخاند و خروجی با حجم بالا را در یک ردپای فشرده قرار می دهد، در حالی که خطوط حلقوی و نوع H حامل های بیشتری را در اطراف حلقه های پیوسته برای حداکثر توان حمل می کنند. یادداشت های موردی از تامین کنندگان تجهیزات کف ساز کاهش ضایعات تا 30 درصد را به موقعیت ریزش خودکار با ربات ها یا دستکاری کننده ها به تنهایی نسبت می دهند.
چیدمان را با قسمت مطابقت دهید: سلولهای صفحه گردان بر روی صندلی و کار لوازم خانگی غالب هستند، جایی که یک سلول فشرده روزانه دهها قالب را ارائه میکند، و چیدمانهای حلقوی برای برنامههای مداوم و با حجم بالا مناسب هستند.
 خط تولید دستگاه تزریق فوم گردان یک خط صفحه گردان که چندین ایستگاه قالب را از طریق ایستگاه های بارگیری، کف کردن، پخت و قالب گیری حمل می کند. مطابق با چیدمان صفحه گردان شرح داده شده است که حجم بالای صندلی و کار لوازم خانگی را از یک سلول تولیدی فشرده ارائه می دهد. مشاهده محصول →
فوم تمام شده از طریق لیست کوتاهی از آزمایشات مورد پذیرش قرار می گیرد که بیشتر آنها مستقیماً به کنترل فرآیند بازمی گردد:
برای خریداران، راهکار عملی ساده است: انقباض، حفرهها و سلولهای شکننده تقریباً همیشه به جابجایی نسبت، افزایش دما، یا ترکیبهای فرسوده بازمیگردد. هنگام مقایسه تامین کنندگان، به طور خاص در مورد دقت اندازه گیری، کنترل دمای اجزا و روال تمیز کردن و کالیبراسیون بپرسید - پاسخ ها نرخ ضایعات شما را بهتر از هر بروشوری پیش بینی می کنند.
یک ترکیب پلیول و یک ایزوسیانات (معمولاً MDI یا TDI)، به علاوه یک عامل دمنده، کاتالیزورها و یک سورفکتانت سیلیکونی. مخلوط کردن دو مایع اصلی باعث ایجاد واکنشی می شود که حباب ها را در پلیمر قفل می کند.
فوم فلکسیبل سلول باز است و پس از فشرده شدن به عقب باز می گردد، بنابراین برای تشک، مبلمان و صندلی ماشین استفاده می شود. فوم سفت و سخت سلول بسته است و برای عایق در یخچال ها و پانل ها ارزش دارد.
این دو جزء را با یک نسبت ثابت اندازه گیری می کند، آنها را با برخورد با فشار بالا در یک سر خود تمیز شونده مخلوط می کند و این ترکیب را در عرض چند ثانیه به قالب تزریق می کند که معمولاً حدود 100-200 بار کار می کند.
زمان خامه is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
این پتانسیل کاهش لایه لایه لایه لایه لایه ازن و پتانسیل کم گرمایش جهانی را ارائه می دهد که پس از حذف تدریجی عوامل فلوئوردار، آن را به گزینه استاندارد برای عایق کاری لوازم خانگی و پانل تبدیل کرد.
فوم کاملا پخته شده پایدار است و در محصولات روزمره در سراسر جهان استفاده می شود. اقدامات احتیاطی در مورد مواد شیمیایی خام مایع اعمال می شود که به تهویه، تجهیزات حفاظتی و اپراتورهای آموزش دیده نیاز دارند.
عایق یخچال و فریزر، آبگرمکن، ساندویچ پانل، صندلی ماشین و قطعات داخلی، تشک، مبلمان، زیره کفش، تجهیزات ورزشی و اسباب بازی.
این به تعداد قطعات، کلاس فشار، سطح اتوماسیون و اینکه آیا یک خط تولید کامل مورد نیاز است بستگی دارد - مسیر قابل اطمینان یک نقل قول مبتنی بر پیکربندی از سازنده تجهیزات است.
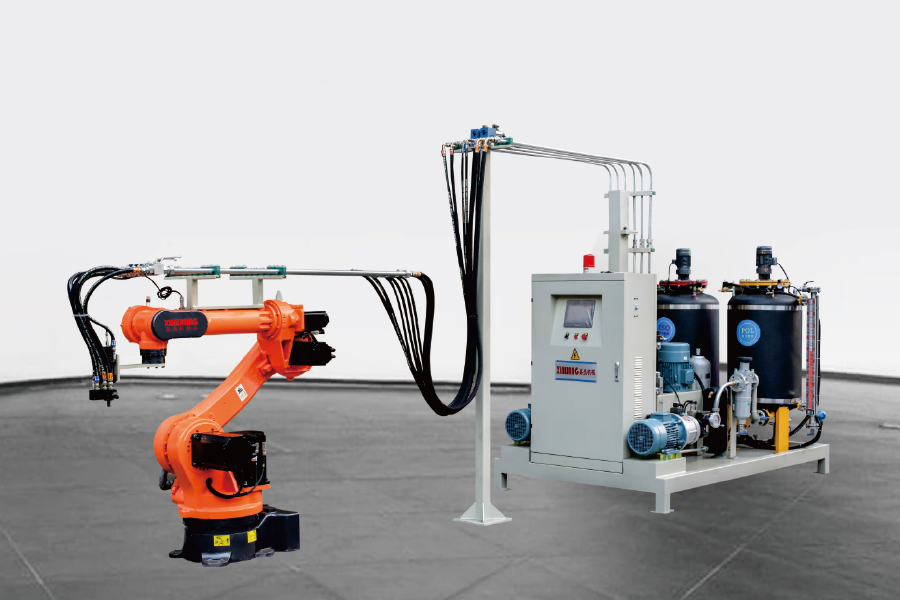
از مارک ربات می توان سفارشی کرد و از Manipulator شش محوره استفاده می شود. این مناسب برای ترکیب با...
جزئیات $ $ $ را مشاهده کنید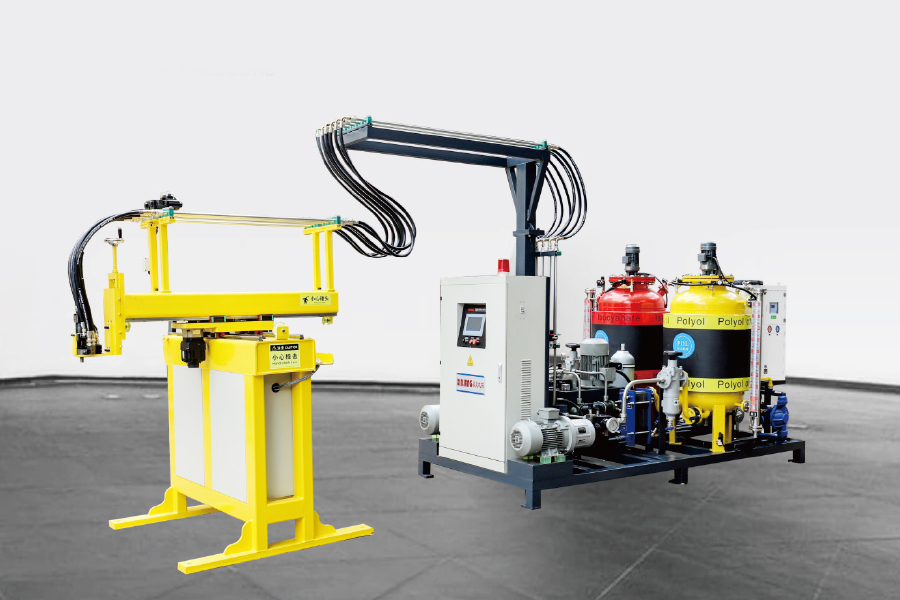
از طریق کنترل موتور سروو ، با استفاده از یک دستگیرنده سه محور ، برنامه نویسی برنامه ، ترکیب با تج...
جزئیات $ $ $ را مشاهده کنید
دستگاه تزریق فوم با فشار بالا پلی اورتان معمولی از یک بازوی سنگر برای تزریق چرخش 180 درجه استفاده...
جزئیات $ $ $ را مشاهده کنید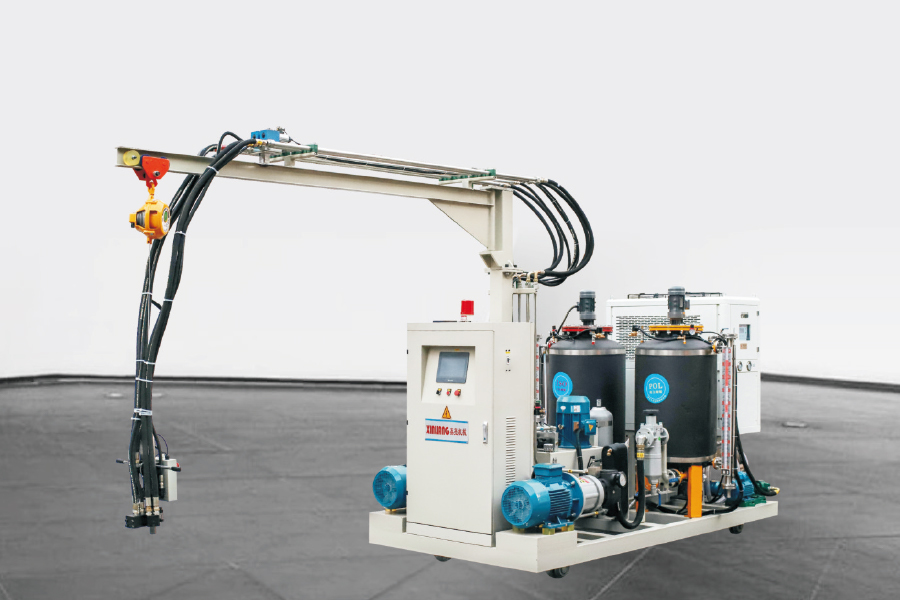
دستگاه تزریق فوم با فشار بالا پلی اورتان دو جزء با آهنگ دارای همان پیکربندی دستگاه کف سازی معمولی...
جزئیات $ $ $ را مشاهده کنید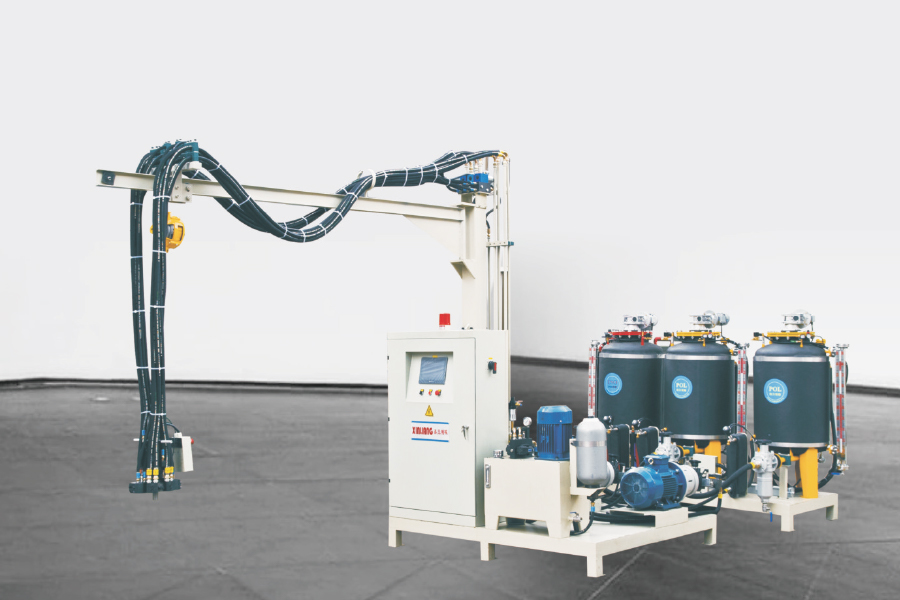
در دستگاه تزریق پلی اورتان سه جزء دارای 1 مخزن ISO و 2 مخزن پلی است. این می تواند محصولات ...
جزئیات $ $ $ را مشاهده کنید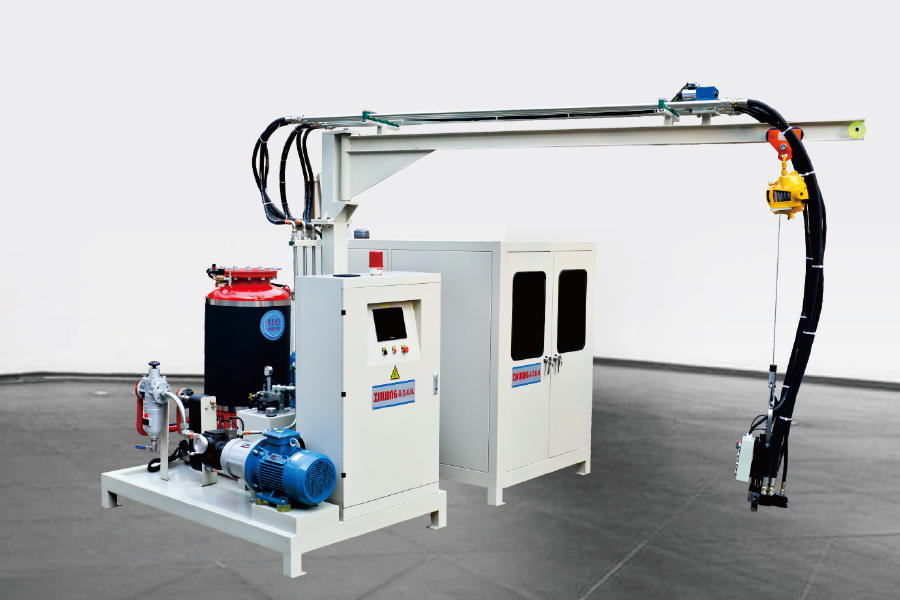
دستگاه تزریق فوم پلی اورتان پلی اورتان سیکلوپنتان به این معنی است که پلی حاوی سیکلوپنتان است. موا...
جزئیات $ $ $ را مشاهده کنید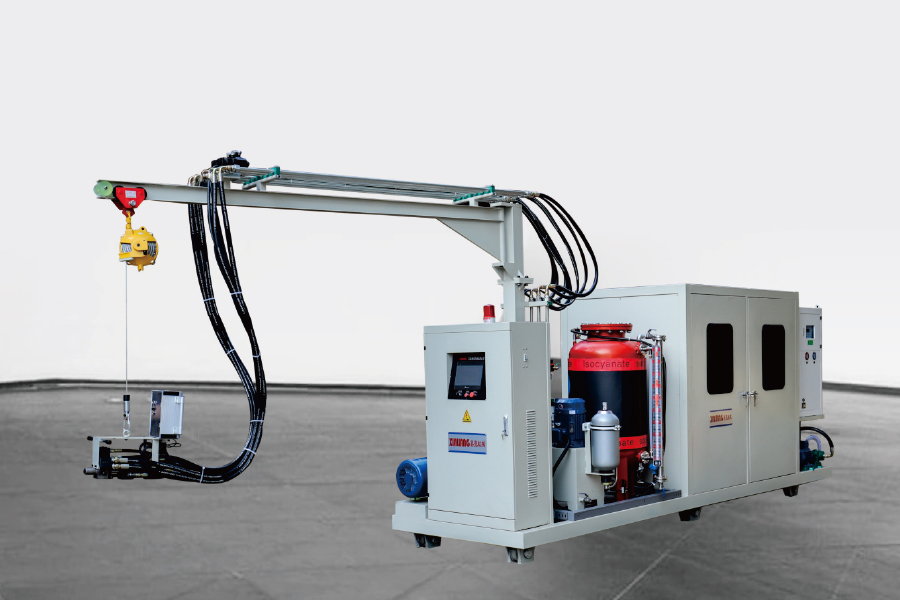
پیکربندی همان دستگاه کف فشار فشار بالا سیکلوپنتان است. تنها تفاوت این است که برای برخی از کارخانه...
جزئیات $ $ $ را مشاهده کنید
اصل کار سیستم پیش فرض سیکلوپنتان با توجه به نسبت فرمول خاص برای تشکیل یک پیش نمایش یکنواخت برا...
جزئیات $ $ $ را مشاهده کنید